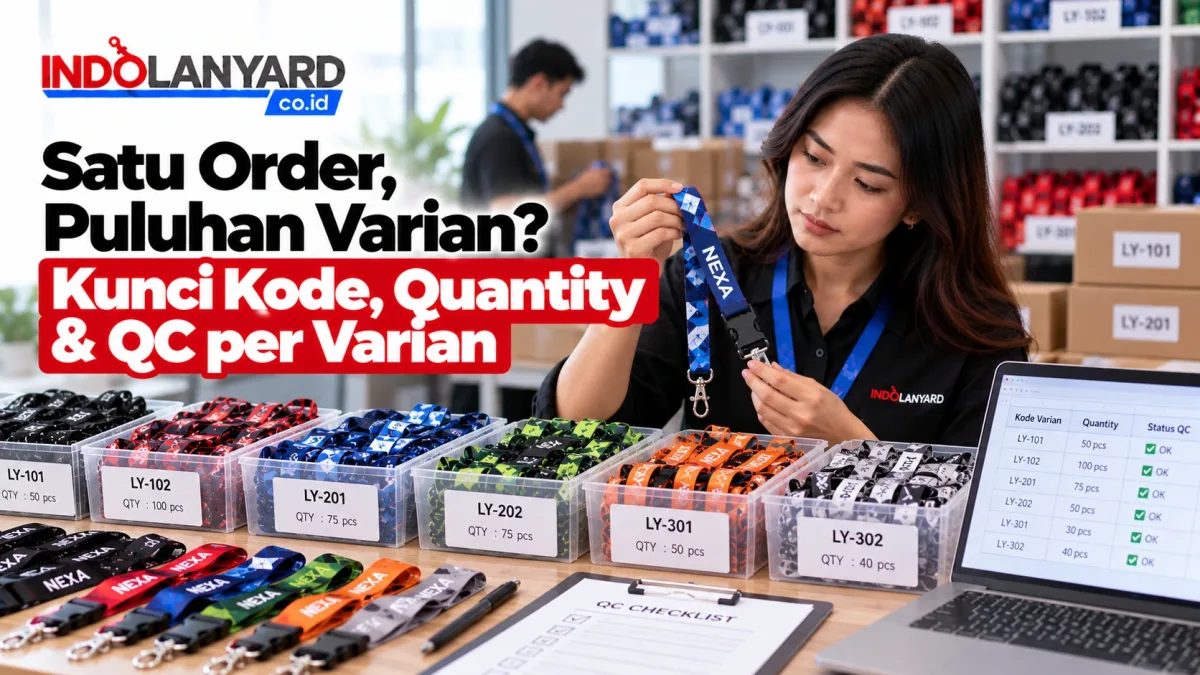
Pembuatan barang promosi sekilas tampak seperti proses manufaktur linier yang sederhana. Namun, pandangan ini runtuh seketika ketika departemen pengadaan (procurement) menyerahkan satu pesanan (Purchase Order) yang memuat 50 varian desain berbeda untuk 50 divisi yang tersebar di seluruh nusantara. Memproduksi 10.000 lanyard dengan satu desain tunggal jauh lebih mudah bagi pabrik dibandingkan memproduksi 5.000 lanyard yang terpecah ke dalam 50 desain, warna, dan aksesori yang berlainan. Skala kerumitan eksponensial ini sering kali luput dari kalkulasi tenggat waktu pihak pembeli korporat.
Pabrik percetakan dan manufaktur konveksi beroperasi berdasarkan prinsip efisiensi volume. Setiap kali spesifikasi berubah—entah itu perubahan warna dasar kain, penggantian logo dari Divisi Keuangan ke Divisi IT, atau perbedaan jenis pengait logam—jalur produksi harus dihentikan sementara. Mesin pencetak (printer sublimasi) harus memuat ulang berkas gambar baru, gulungan kain harus ditandai ulang, dan staf penjahit harus memisahkan keranjang hasil jahitan agar tali divisi yang satu tidak tercampur dengan divisi lainnya. Tanpa sistem kendali varian (variant control system) yang presisi, pabrik akan berhadapan dengan kekacauan penyortiran yang berujung pada komplain fatal dari pihak klien.
Analisis Strategis Hambatan Produksi Multi-Varian (Problem-Observation-Action)
Menghadapi kompleksitas pesanan yang bercabang-cabang, tim pengadaan sering kali menemukan masalah ketika pesanan tiba di kantor. Observasi di lantai produksi manufaktur menunjukkan bahwa mayoritas kegagalan berakar pada lemahnya konsolidasi data sejak fase pra-produksi. Tindakan korektif wajib diambil untuk menjembatani kesenjangan antara ekspektasi pembeli dan realitas operasional mesin pabrik.
Berikut adalah matriks taktis yang merangkum hambatan utama beserta solusi pengendaliannya:
| Hambatan Produksi (Problem) | Observasi di Lantai Pabrik (Observation) | Tindakan Korektif (Action) |
|---|---|---|
| Data Spesifikasi Ambigu | Klien mengirimkan instruksi via chat yang terpotong-potong, membuat operator mesin bingung menentukan jumlah per varian. | Pembeli wajib menyetor Master Data Produksi berformat spreadsheet final yang mengunci seluruh metrik sebelum pabrik mulai bekerja. |
| Desain Tertukar (Cross-Contamination) | File desain bernama "Lanyard_Final_Baru.pdf" tertukar dengan "Lanyard_Final_Revisi2.pdf" saat diunggah ke mesin RIP software. | Terapkan sistem penamaan file absolut berbasis alfanumerik (contoh: VAR-01_FINANCE_BLUE_150PCS.pdf). |
| Kekurangan Komponen Parsial | Produksi terhenti di tahap penjahitan karena stok kait logam (hook) model oval habis, padahal model standar masih banyak. | Lakukan audit Daftar Kebutuhan Material (Bill of Materials/BOM) secara spesifik per varian pada Hari-1 pesanan masuk. |
| Kekacauan Penyortiran Kemasan | Ribuan lanyard selesai dijahit dan ditumpuk menjadi satu gunung di meja packing, memaksa staf menyortir ulang secara manual. | Sediakan keranjang fisik terpisah berlabel kode varian sejak tali keluar dari mesin potong panas (hot cut machine). |
Vendor Harus Memetakan Semua Varian Sebelum Produksi
Langkah paling krusial dalam rantai manufaktur multi-varian justru terjadi jauh sebelum tombol mesin cetak ditekan. Fase perencanaan produksi (production planning) menentukan apakah pesanan ini akan berjalan lancar atau berubah menjadi krisis logistik. Manajer pabrik harus mengubah dokumen Purchase Order dari klien menjadi cetak biru operasional yang dapat dipahami oleh operator mesin, tukang potong, dan staf penjahit.
Mendata Jumlah Varian dan Quantity Masing-Masing
Sebuah perusahaan multinasional mungkin memesan 10.000 lanyard yang terbagi untuk 45 kantor cabang. Cabang Jakarta mungkin meminta 2.000 pieces, sementara pos operasional di pulau terpencil hanya membutuhkan 15 pieces. Pabrik wajib memetakan angka-angka ini ke dalam sistem penjadwalan (production routing).
Kuantitas per varian memengaruhi cara pabrik mengalokasikan area cetak pada kertas transfer sublimasi. Mesin cetak industri memiliki lebar area kerja yang besar (misalnya lebar gulungan kertas 1,5 meter). Jika satu varian hanya berjumlah 15 pieces, bagian pracetak (pre-press) harus menyelipkan desain varian kecil ini ke dalam ruang kosong di sela-sela desain varian besar (nesting process) untuk menghemat pemakaian kertas dan waktu pemanasan mesin tekan (heat press). Kegagalan mendata kuantitas ini di awal akan berujung pada pemborosan bahan baku yang luar biasa besar bagi pihak vendor.
Memisahkan Spesifikasi yang Berbeda
Kompleksitas melonjak tajam manakala variasi tidak terbatas pada perbedaan warna kain saja. Varian A mungkin membutuhkan pita selebar 2 cm dengan pengait besi paruh udang (lobster claw) dan tambahan gesper keselamatan (breakaway buckle). Sebaliknya, Varian B yang diperuntukkan bagi tamu harian (visitor) mungkin hanya menggunakan pita 1,5 cm dengan penjepit plastik buaya (bulldog clip) sederhana tanpa gesper tambahan.
Pemetaan spesifikasi mengharuskan pabrik membuat Lembar Kerja (Job Ticket) terpisah untuk setiap perbedaan fisik. Lembar kerja ini menjadi panduan mutlak bagi departemen gudang untuk menyiapkan komponen. Jika Lembar Kerja gagal merinci spesifikasi ini, penjahit di lini akhir akan memasangkan aksesoris besi premium pada desain lanyard tamu yang seharusnya berbiaya murah, merusak perhitungan harga pokok produksi (Cost of Goods Sold/COGS).
Mengidentifikasi Perbedaan Warna dan Artwork
Variasi desain visual menghadirkan risiko tertukar yang sangat tinggi. Perbedaan antara "Lanyard Staf Medis" dan "Lanyard Staf Perawat" mungkin hanya terletak pada satu baris teks kecil selebar 5 sentimeter di bagian dada, sementara warna dasar biru yang digunakan identik sama persis.
Manajer pra-cetak harus mengidentifikasi titik pembeda utama antar-varian dan menyorotnya dengan spidol merah pada lembar persetujuan (Proof Approval). Mengandalkan ingatan visual operator cetak yang sedang kelelahan setelah bekerja delapan jam adalah resep menuju kehancuran. Operator harus diberikan penanda visual ekstrem pada monitor mereka untuk menyadari bahwa gulungan tali yang sedang dicetak saat ini sudah berpindah dari varian Medis menuju varian Perawat.
Menentukan Urutan Produksi Setiap Varian
Mesin cetak tekstil digital dan mesin pemanas sublimasi (rotary heat press) membutuhkan stabilitas suhu dan kalibrasi warna. Pabrik yang cerdas tidak akan mengerjakan varian berdasarkan urutan abjad A sampai Z, melainkan berdasarkan kemiripan profil warna latar belakang.
Manajemen alur (workflow routing) akan menyatukan seluruh varian yang memiliki warna latar dominan hitam terang ke dalam satu putaran waktu atau giliran produksi (batch). Setelah kelompok warna hitam selesai, barulah mesin dibersihkan dan dipersiapkan untuk mencetak kelompok varian dengan warna latar dominan putih atau pastel. Penentuan urutan berdasarkan kemiripan spesifikasi memangkas durasi waktu henti mesin untuk kalibrasi ulang dari yang awalnya memakan waktu berjam-jam menjadi hanya belasan menit.
Artwork Puluhan Varian Perlu Dikendalikan Ketat
Kekacauan digital sama merusaknya dengan kekacauan fisik. Perjalanan sebuah lanyard bermula dari kumpulan berkas piksel di dalam komputer departemen pracetak. Mengelola 50 file desain vektor dari perusahaan korporat membutuhkan disiplin manajemen aset digital (Digital Asset Management) tingkat industri.
Penamaan File Setiap Varian
Kebiasaan buruk desainer grafis klien adalah memberikan nama file yang tidak memiliki makna kontekstual, seperti "FIX_BANGET_Cetak.ai" atau "Lanyard_Revisi_Terakhir_FINAL(2).pdf". Ketika file semacam ini masuk ke server pabrik, probabilitas mesin mencetak file yang salah mencapai angka yang mengkhawatirkan.
Pabrik manufaktur profesional akan menolak memproses file mentah tersebut sebelum diubah namanya menggunakan taksonomi penamaan industri. Staf pre-press akan mengganti seluruh nama berkas menjadi format absolut yang memuat informasi krusial, misalnya: PO1029_Varian01_Marketing_Biru_2cm_500pcs.pdf. Format penamaan ini memastikan setiap operator mesin, dari tahap printing hingga cutting, tahu persis identitas tali yang sedang mereka pegang tanpa perlu bertanya kepada supervisor.
Master Artwork dan Versi Final
Siklus persetujuan desain sering kali melibatkan revisi berulang-ulang. Klien mungkin meminta ukuran logo dibesarkan 1 milimeter, atau warna merahnya diturunkan saturasinya sedikit. Jejak revisi digital ini akan menumpuk di server pabrik.
Pengendalian mutu mengharuskan terciptanya folder "LOCKED MASTER" yang bersifat read-only. Setelah klien membubuhkan tanda tangan persetujuan pada sampel contoh fisik (strike-off proof), file digital terakhir yang digunakan untuk mencetak sampel tersebut dipindahkan ke folder terkunci ini. Seluruh sisa file revisi dan draf awal harus disingkirkan dari sistem mesin cetak. Staf operator mesin (RIP Software Operator) hanya diizinkan menarik file vektor dari folder MASTER ini, mengeliminasi risiko teknis terunduhnya versi desain lama yang belum direvisi.
Pemeriksaan Logo, Teks, dan Warna
Mencetak varian massal berarti melipatgandakan titik rawan kesalahan tipografi dan profil warna. Sebuah logo perusahaan cabang mungkin belum dikonversi ke dalam ruang warna CMYK (Cyan, Magenta, Yellow, Key/Black), atau jenis rupa huruf (font) spesifik belum diubah menjadi garis lengkung kurva (create outlines).
Proses pemisahan (ripping) desain akan membedah kelayakan setiap varian satu per satu. Sistem akan mendeteksi apabila ada elemen logo yang memiliki resolusi di bawah 300 DPI (Dots Per Inch), yang akan menyebabkan cetakan terlihat buram di atas kain berserat jalin. Pabrik juga akan memeriksa kecocokan warna dengan merujuk pada buku panduan standar Pantone Solid Coated klien, memastikan bahwa warna korporat cabang A tidak bergeser profil merahnya akibat perpindahan sistem perangkat lunak.
Risiko File Tertukar Saat Produksi
Proses penggabungan varian kecil ke dalam satu gulungan kertas yang sama (nesting layout) menghadirkan ancaman percampuran desain yang fatal. Perangkat lunak mesin akan merapatkan Varian C dan Varian D saling bersebelahan di atas kanvas kertas transfer untuk memaksimalkan area cetak yang bernilai mahal.
Mitigasi risiko ini dilakukan dengan menambahkan garis batas pemotong (cutting marks) dan kode kecil penanda nama varian (slug line) di area luar batas potong tali. Ketika gulungan pita kain yang sudah matang dipanaskan keluar dari mesin heat press, petugas potong (cutter) dapat membaca kode teks kecil di sisa pinggiran kain putih yang menyatakan "Batas Akhir Varian C - Masuk Varian D". Tanda navigasi ini menyelamatkan pabrik dari tragedi terpotongnya tali varian yang salah akibat hilangnya konsentrasi mata operator.
Produksi Material dan Komponen Harus Konsisten
Fase digital telah berlalu, dan kini mesin-mesin industri berat mengambil alih proses manufaktur nyata. Kesiapan perangkat keras (hardware components) dan bahan baku mentah menentukan kecepatan putaran roda pabrik. Memproduksi puluhan varian berarti menyulap lantai gudang menjadi laboratorium komponen yang kompleks.
Ketersediaan Bahan Tali
Pemintalan dan penyediaan rol kain dasar poliester tisu (polyester tissue) berwarna putih harus dihitung secara kumulatif. Jika 50 varian tersebut jika ditotal menghasilkan panjang 20.000 meter lanyard, manajer gudang harus memastikan bahwa stok gulungan pita poliester putih selebar 2 sentimeter tersedia utuh, ditambah kuota penyusutan cadangan (shrinkage buffer) sebesar 10-15%.
Proses pemanasan sublimasi suhu 200 derajat Celcius membuat pita kain menyusut beberapa sentimeter. Kekurangan bahan baku mentah di tengah-tengah jadwal produksi batch varian ke-35 akan melumpuhkan seluruh rantai waktu tunggu (lead time). Memesan bahan kain tambahan ke pemasok tenun tekstil membutuhkan waktu berhari-hari, yang akan langsung menghancurkan komitmen jadwal serah terima kepada klien pembeli.
Persiapan Hook dan Aksesoris
Variasi tidak hanya menyangkut visual cetakan, tetapi juga mencakup mekanika pengait. Klien mungkin menginstruksikan penggunaan kait oval premium untuk jajaran manajer (Varian 1-5), pengait plastik standar untuk karyawan pabrik demi alasan keamanan listrik (Varian 6-15), dan pengait paruh udang (lobster hook) untuk staf pemasaran (Varian 16-30).
Gudang suku cadang (hardware inventory) wajib menakar ketersediaan spesifik perangkat keras ini. Aksesoris ini mayoritas dipasok dari sentra logam, dan kehabisan model pengait plastik khusus di tengah operasional menjahit berarti pesanan tidak bisa ditutup secara utuh. Staf procurement pabrik harus mengarantina kotak-kotak komponen ini jauh hari dan menempelkan stiker merah tanda alokasi pesanan khusus agar tidak terpakai oleh jadwal pesanan klien reguler lainnya.
Pemisahan Komponen Berdasarkan Varian
Area mesin jahit (sewing station) adalah titik temu utama di mana gulungan pita kain yang sudah dicetak disatukan dengan aksesoris logam. Di zona ini, potensi salah pasang komponen melonjak drastis jika sistem penyaluran (component channeling) pabrik berantakan.
Lantai produksi harus dirancang menggunakan sistem nampan terpisah (tray system). Ketika tumpukan pita kain Varian A diantarkan ke meja mesin jahit nomor 1, staf logistik internal juga akan meletakkan nampan khusus berisi jumlah hook logam yang sesuai tepat di samping mesin tersebut. Staf penjahit tidak perlu memikirkan komponen apa yang harus dipasang; mereka hanya perlu mengambil komponen yang sudah dijatahkan di dalam nampan khusus varian tersebut, menciptakan rutinitas gerak motorik yang cepat dan kebal terhadap kesalahan manual.
Risiko Kekurangan Material di Tengah Produksi
Cacat operasional atau reject pasti terjadi. Mesin printer mungkin mendadak mengeluarkan tetesan tinta (ink spatter), kertas pemanas mungkin melipat di dalam roller mesin tekan dan merusak 50 meter kain Varian X, atau potongan tali meleset saat berada di mesin potong ultrasonik.
Karena pesanan ini memiliki puluhan varian terpisah, kerusakan 50 meter tali pada Varian X berarti Varian X mengalami defisit serius dan tidak bisa diserahkan lengkap, sementara Varian lainnya aman. Pabrik dituntut gesit melaksanakan proses cetak ulang parsial (reproduction run). Operator pracetak harus segera memuat ulang file master khusus Varian X ke mesin printer tanpa mengganggu jadwal varian lain, mencetak sejumlah kerusakan yang dilaporkan oleh kepala lini produksi, dan mempercepat sisa pengerjaan (expedite process) agar Varian X dapat menyusul masuk ke meja jahit di penghujung hari operasional.
Atur Urutan Produksi agar Lebih Efisien
Manufaktur adalah permainan matematika pergerakan mesin. Waktu dan biaya energi yang terbuang saat mesin diam (idle time) untuk melakukan persiapan pergantian model merupakan musuh utama profitabilitas pabrik cetak massal.
Mengelompokkan Varian dengan Spesifikasi Serupa
Perpindahan spesifikasi ekstrem menuntut perombakan alat cetak (tooling changeover). Jika Varian A menggunakan kain 2 cm dan Varian B menggunakan kain 1,5 cm, staf operasional mesin pendorong heat press harus membongkar penahan rel pita (guide rail) dari ukuran 20 milimeter turun ke 15 milimeter. Proses pembongkaran perangkat keras mesin pemanas bersuhu tinggi ini memakan waktu nyaris 45 menit untuk pendinginan dan pemasangan ulang.
Strategi logis pabrik adalah mengerucutkan jadwal berbasis kelompok struktur fisik. Seluruh 30 varian yang menggunakan lebar pita 2 cm akan diselesaikan seluruhnya secara beruntun (continuous run), terlepas dari perbedaan warna desain cetakannya. Barulah pada pergantian jam kerja (shift), mesin dimatikan sejenak untuk modifikasi rel, lalu jadwal dilanjutkan untuk mengerjakan 20 varian sisa yang menggunakan lebar pita 1,5 cm.
Mengurangi Pergantian Setting Mesin
Selain rel fisik pita mesin, pengaturan warna mesin pencetak digital juga dioptimalkan. Desain yang sangat dominan dengan blok warna gelap atau warna neon pekat membutuhkan profil pelepasan tinta yang berbeda dibandingkan desain bergradasi lembut (pastel gradients).
Sistem pengelolaan antrean pencetakan (queue management) pada perangkat lunak printer menyatukan varian-varian dengan konsumsi saturasi tinta yang identik. Pengelompokan cerdas ini memastikan printhead (kepala pencetak tinta mesin) tetap bekerja pada suhu operasional stabil, meniadakan jeda yang kerap muncul saat operator harus melakukan pembersihan nosel otomatis (auto nozzle cleaning) akibat perpindahan ekstrem dari desain solid hitam menuju desain putih polos garis-garis tipis.
Menentukan Batch Produksi
Menjadwalkan produksi 50 varian sekaligus ke seluruh lantai manufaktur akan memicu kelumpuhan arus barang (bottlenecking). Tumpukan keranjang barang setengah jadi (Work in Progress/WIP) akan menggunung menutupi koridor jalan pabrik, memancing kebingungan staf yang berlalu-lalang dan meningkatkan probabilitas kardus varian tertendang atau tercecer.
Manajer pabrik memecah pesanan raksasa menjadi batch harian yang dapat dicerna secara rasional. Batch pertama mencakup Varian 1 hingga Varian 10 dan dijadwalkan masuk mesin cetak pada Senin pagi, dijahit pada Senin sore, dan dibungkus rapi pada Selasa pagi. Pendekatan irama bertahap ini menjamin arus barang bergerak lancar dari gudang bahan baku menuju pintu bongkar muat ekspedisi luar tanpa pernah menumpuk mati di satu titik stasiun kerja.
Menghitung Waktu Produksi Keseluruhan
Perhitungan mundur kalender komitmen pengiriman (lead time reverse calculation) harus sangat konservatif dan memuat cadangan waktu henti mesin. Pembuatan 5.000 keping lanyard satu desain mungkin memakan durasi absolut 3 hari kerja berkat kelancaran otomasi tanpa jeda. Namun, 5.000 keping lanyard yang terpecah menjadi 50 varian akan memakan durasi hingga 7 hingga 9 hari kerja penuh akibat akumulasi puluhan jeda pergantian desain mesin, penyortiran berulang, dan pencatatan manual tiap ganti kotak varian.
Kesadaran akan perhitungan jeda (buffer time calculation) ini wajib disuarakan oleh staf perwakilan penjual (sales representative) pabrik kepada klien pembeli sejak fase penandatanganan kuotasi harga, agar pembeli tidak menekan jadwal yang mustahil untuk dikejar secara mesin fisika yang berujung pada penurunan mutu penjahitan demi mengejar tenggat waktu yang tidak wajar.
Quality Control Harus Dilakukan per Varian
Pertahanan mutlak dari pabrik kelas dunia terletak pada stasiun Quality Control (QC) mereka. Dalam ekosistem yang seragam, mengecek satu dari 100 lanyard secara acak (random spot checking) mungkin memadai. Namun, dalam ekosistem puluhan ragam corak dan aksesori per pesanan, setiap pergantian nomor varian adalah awal dari siklus pemeriksaan kualitas baru dari nol.
Pemeriksaan Sample Awal
Prinsip pencegahan kerugian termurah adalah validasi di hulu proses. Begitu satu blok varian desain mulai dicetak di kertas sublimasi dan dipanaskan ke pita kain sejauh dua meter pertama, operator mesin tekan akan langsung memotong sampel awal tersebut dan berlari menuju stasiun supervisor QC ruangan.
Supervisor langsung mencocokkan pita hangat tersebut dengan lembar persetujuan yang disahkan (signed proof). Apabila warna logo bergeser, teks terlihat pecah, atau letak posisi gambar tidak berada tepat di titik sumbu tengah kain, supervisor akan langsung meneriakkan aba-aba penahanan tombol darurat mesin (emergency halt). Modifikasi dilakukan di perangkat lunak komputer secepatnya sebelum beratus-ratus meter pita sisanya terlanjur cacat diproduksi, menghemat potensi kerugian hingga jutaan rupiah.
Pengecekan Warna dan Hasil Cetak
Konsistensi identitas merek (Brand Guidelines) menjadi sasaran audit paling rentan saat mencetak multi-varian. Sebuah bank besar mungkin meminta warna merah korporat andalannya tertera di seluruh desain lanyard cabang mereka, meski dengan variasi teks tambahan yang beraneka macam. Tantangan terbesarnya adalah menjaga suhu warna merah tersebut persis sama dari Varian ke-1 yang dicetak pada hari Senin hingga Varian ke-50 yang baru masuk mesin cetak pada hari Jumat.
Staf QC dilengkapi dengan lampu ruangan netral khusus dan kartu referensi panduan Pantone Matching System yang asli. Secara acak, mereka memotong hasil pita cetak antar varian dan menyandingkannya berdampingan secara merapat (side-by-side color test). Deviasi saturasi warna sekecil apa pun yang terjadi akibat kelelahan jarum nosel mesin printer (color banding) atau fluktuasi voltase panas silinder (heat fluctuation) akan tercatat, dan pita yang tidak lulus rentang deviasi visual akan langsung dilempar ke keranjang afkir merah untuk dimusnahkan.
Pemeriksaan Ukuran dan Finishing
Pemotongan kain sublimasi membutuhkan akurasi mekanis ekstra tajam. Pita panjang poliester akan masuk ke mesin potong ultrasonik otomatis (ultrasonic hot cut) yang tidak hanya memutuskan kain, tetapi juga melelehkan sisa tepi benang ujungnya agar tidak terurai mendedel (fraying).
Spesifikasi jarak lipatan lipat varian sering berlainan. Varian A membutuhkan total potongan 90 cm. Varian B—yang dilengkapi gesper breakaway belakang—membutuhkan pemotongan dua bagian masing-masing sepanjang 45 cm. Staf QC berkeliling meja jahit dengan penggaris panjang berbahan plat baja antikarat untuk terus memastikan batas toleransi pengerutan (shrinkage tolerance) setelah proses panas mesin tekan tidak membuat hasil akhir lanyard menyusut lebih pendek dari 88 sentimeter.
Memastikan Quantity Setiap Varian Sesuai
Perhitungan angka manual adalah musuh bebuyutan akurasi. Staf QC yang kelelahan dapat salah menghitung 100 pieces lanyard menjadi 98 pieces, memicu keluhan langsung dari konsumen minggu depannya.
Mengandalkan indera manusia merupakan kelemahan bawaan, sehingga pabrik wajib mengimplementasikan alat timbangan kalibrasi hitung keping industri (counting scale indicator). Staf gudang QC mengatur referensi kalibrasi berat 1 keping lanyard lengkap per satu jenis Varian, menekan tombol Zero/Tare keranjang kosong, lalu melemparkan berpuluh untai lanyard tersebut ke atas timbangan. Sensor penimbang presisi akan langsung menerjemahkan total berat menjadi jumlah satuan akurat yang tampil di layar digital LCD (contoh: 497 keping). Mesin tidak akan menipu kelelahan optik mata petugas perhitungan malam hari.
Baca Juga: Ketika Satu Pesanan Lanyard Harus Dikirim ke Banyak Lokasi
Risiko yang Muncul pada Pesanan Puluhan Varian
Lantai pabrik bukan ruang operasi rumah sakit steril yang nihil kesalahan. Variabel suhu kelembaban ruangan (humidity), putusnya benang jahit pelapis tepi secara mendadak, hingga keteledoran manusia adalah hukum probabilitas natural. Penanganan multi-varian melipatgandakan peluang terjadinya skenario terburuk manufaktur industri barang kustom ringan.
Varian Tertukar
Bencana mix-up (tercetusnya percampuran desain salah kamar) adalah dosa operasional terbesar di industri ini. Kumpulan pita Varian "KANTOR SURABAYA" diangkat dari rak pendingin oleh operator yang salah baca instruksi, lantas digabungkan ke area tumpukan jahit untuk pengait model premium milik pesanan Varian "KANTOR MANADO".
Jika percampuran ini gagal dideteksi oleh titik pengecekan penyaringan QC terakhir dan terlanjur dikirim ke pihak jasa kurir logistik truk ekspedisi, perusahaan pabrikan harus menanggung ongkos kirim tarik balik (reverse logistics recall) kargo penuh, belum lagi tekanan tamparan nama baik yang hancur di mata klien akibat kelalaian level sangat fatal tersebut. Pencegahan dengan keranjang rak berwarna-warni kodifikasi stasiun fisik merupakan mitigasi infrastruktur pencegahan mutlak terbaik.
Quantity Tidak Sesuai
Ketika mesin potong kain selesai menuntaskan 500 meter pesanan Varian D, mesin mungkin mendadak tersendat. Operator menarik mundur sedikit gulungan bahan. Tanpa sadar, potongan pita itu ternyata berkurang tiga bagian keping lengan (short-run defect).
Di meja penyortiran kemasan ujung, staf menemukan pesanan Varian D yang semestinya 500 unit, tetapi saat ditimbang dengan mesin presisi kalibrasi hanya berbunyi 497 keping final. Skenario kekurangan barang ini jauh lebih menjengkelkan jika dibanding saat mengerjakan satu varian tunggal yang bisa saling ambil subsidi buffer stock cadangan dari cabang desain kotak sebelah. Memproduksi ulang 3 pieces menuntut teknisi membakar tinta dan kalibrasi kertas kosong baru di awal pengaturan ulang printer besar, membuang biaya operasional tetap listrik dan modal yang bernilai 10 kali lipat dari harga eceran tiga helai lanyard tersebut.
Warna atau Desain Tidak Konsisten
Fluktuasi konsistensi visual warna sering menghantui pencetakan mesin digital berdurasi sprint lari maraton. Tinta printer di galon cadangan (Bulk Ink System) mungkin terisi dari kumpulan kartrid pabrikan yang berbeda profil kimianya (batch tinta awal bulan vs akhir bulan produksi pabrik kimia pewarna cina).
Lanyard Varian 1 yang dicetak pada pagi hari Senin menampilkan warna pendar biru langit sempurna yang sangat tajam (crisp). Namun, ketika mesin kembali harus mencetak Varian 27 pada hari Kamis sore yang notabene menggunakan file master logo biru persis sama, hasil cetakannya bergeser membayang (ghosting) atau birunya menurun menjadi ungu gelap keabu-abuan akibat print head nozzle mengalami kepanasan berlebihan atau tersumbat gumpalan mikro tinta kering (clogging).
Keterlambatan akibat Reproduksi
Sistem manufaktur multi-variasi terstruktur bagai deretan formasi domino linier. Jika Varian nomor 8 harus mengulangi tahap cetak akibat seluruh kainnya meleleh terbakar saat kain tersendat macet menabrak silinder panas mesin tekan, siklus pemulihannya akan membekukan seluruh jalur masuk Varian 9 hingga Varian 50 di antrean antarmuka software rip printer komputer.
Jadwal serah terima di hari ke-5 yang sangat mulus harus ditangguhkan bergeser penuh ke penyerahan hari ke-7. Efek riak ombak domino (ripple delay effect) ini harus diredam paksa dengan penambahan pemberlakuan kuota giliran lembur teknisi (overtime shift hours) hingga malam hari demi membersihkan sisa tunggakan jadwal pengerjaan mesin yang membengkak tersebut sebelum mentari terbit menyambut batch kuota kerja mesin esok hari selanjutnya.
Packaging Menjadi Bagian Penting dari Produksi
Barang matang yang sangat rupawan tiada nilainya bila dibungkus semrawut saat diserahkan. Fungsi unit pengemasan (packing and routing department) tidak sekadar memasukkan barang lentur ke ruang kosong berongga kardus tebal, melainkan mentransformasi status tumpukan benda inventaris mati tersebut menjadi paket data unit identitas alamat logistik independen berseri komplit.
Memisahkan Produk Berdasarkan Varian
Keranjang Varian A ditarik masuk ke stasiun pengepakan tunggal. Tangan operator pengemas diharamkan menyentuh menyambar keranjang Varian B hingga proses Varian A paripurna terisolasi ke dalam lipatan kantong akhir plastiknya.
Metode ikatan standar (standard bundling) digunakan untuk mengamankan fisik kain dari resiko gesekan kekusutan jalinan gantung tumpuk (spaghetti string knotting). Seluruh untai tali 50 keping ditata memanjang lurus rata, kemudian ditahan diikat memutar pinggang gulungannya memanfaatkan ikatan selotip karet kencang bersih (rubber banding). Bundel padat komposit ini dimasukkan bertahap ke ruang plastik bening klip polimer ketat (polybag zipper sleeve) kedap cuaca demi menahan serbuan oksidasi uap air lembab udara laut jika kargo kapal kelak melintasi lautan malam luar pulau.
Memberi Kode dan Label pada Paket
Bungkus plastik pelindung bening tersebut harus diklasifikasikan status asalnya sebelum ditelan tumpukan gelap dasar ruang kardus (master carton).
Staf pabrik diwajibkan secara tegas menempelkan stiker termal (thermal barcode sticker label) terang benderang yang melampirkan teks capslock hitam raksasa: "PO_5521: VARIAN C - STAFF OPERATION - WARNA MERAH - 50 PCS". Proses penempelan label yang tidak mengantuk wajib menyertakan pengecekan silang visual terakhir melalui lubang mika tembus pandang bungkusnya. Stiker tidak boleh menyebut tulisan "WARNA MERAH" padahal isi di dalam tembusan plastiknya berwarna kain hijau mencolok.
Mencocokkan Quantity dengan Label Kemasan
Manajer pengawas stasiun mengeksekusi proses konsolidasi kotak karton besar (corrugated carton build-up). Ia melihat rekap perintah pesanan klien yang mengalokasikan 500 unit Lanyard Varian C untuk dikirimkan utuh ke gudang pembeli.
Ia memindai (scan gun) menghitung bungkusan bundel kecil plastik tadi satu persatu. Ia menghitung cepat dengan lantang: Satu bundel (50), Dua bundel (100)... Sepuluh bundel plastik masuk (Total 500 pcs). Setelah angka genap tepat tercapai, ia langsung merapatkan sayap sayap kardus tersebut dan melebarkan sapuan isolasi lakban coklat membungkus mati seluruh bukaan udara lipatan sambungan karton tersebut, mengunci mati status volume jumlah unit kemasan utuh seal packing.
Menyusun Paket Sesuai Tujuan Pengiriman
Jika pihak korporasi sang klien pembeli merangkap meminta pesanan sistem dropshipping (distribusi pabrik langsung diarahkan terbang ke masing-masing kota puluhan cabang klien tanpa mampir transit bongkar ke kantor markas klien utama), pabrik manufaktur akan beralih fungsi ganda meniru markas sentra ekspedisi JNE logistik transit.
Palet kayu gudang dipisahkan lokasinya menjadi zona lantai wilayah Indonesia. Paket yang berlabel resi kurir terbang kota rute Medan Sumatera dipindahkan ditumpuk menyusun pyramid kargo di sisi barat pintu lipat rolling door pabrik, sedangkan blok palet pengiriman kargo darat ekspedisi truk kereta api tujuan rute Semarang Jawa Tengah diisolasi berkumpul menanti jemputan penarik truk di sisi sayap koridor timur pabrik. Miskalkulasi zonasi penumpukan akan merusak sistem pindai waktu keberangkatan cut-off resi manifest truk ekspedisi lokal kota setempat.
Pengiriman Multi-Varian Memerlukan Rekap Khusus
Gerbang keluar dok muat barang (loading dock) memegang peranan krusial sebagai titik penentuan penyerahan kepemilikan komersial barang yang sah secara yurisprudensi (Transfer of Custody).
Membuat Packing List
Kardus tanpa lembar deklarasi muatan kargo (cargo packing list declaration) ibarat orang berjalan tanpa memegang paspor lintas batas. Admin operasional pabrik memutar mesin cetak kertas tagihan faktur komersial (Invoice System) dan menerbitkan lembar rincian turunan yang dinamakan Surat Jalan Kargo (Delivery Note Packing Slip).
Surat jalan khusus multi-variant tidak boleh sekadar berbunyi singkatan abstrak malas seperti "Lanyard Custom - 5.000 Pcs". Format tabel isi mutlak dituntut merinci daftar baris lengkap: Baris 1: Varian A Biru (10 Bundel @50pcs) - Total 500 pcs, Baris 2: Varian B Hijau (3 Bundel @50pcs) - Total 150 pcs, dan berlanjut ke bawah. Ketajaman dokumen administratif ini menyelamatkan divisi penerimaan inventaris klien untuk membongkar kotak berdasarkan pembacaan kertas panduan, memangkas berjam-jam waktu kebingungan di pihak pembeli.
Mencocokkan Produk dengan PO
Tahap validasi ujung gerbang (final frontier checkout) merupakan pergelutan antara daftar faktur internal pabrik dengan lampiran asli lembar Purchase Order PDF legal berkop korporat milik klien.
Staf senior akun (account manager/sales admin) melakukan verifikasi penyandingan data dokumen di layar komputer ganda monitor meja kerjanya. Angka kumulatif vertikal total 50 varian barang yang diklaim terkemas oleh catatan kepala gudang hari ini wajib menyentuh rasio keseimbangan absolut 100% cocok dengan tuntutan kontrak angka pesanan dari pihak pembeli. Kekurangan 5 pieces pun tidak akan diizinkan jalan keluar pabrik kecuali staf tersebut menerbitkan Surat Pemberitahuan Defisit Pengurangan Tagihan secara sadar resmi kepada klien yang bersangkutan.
Membagi Barang Berdasarkan Lokasi
Pada kasus distribusi terpecah lokasi serentak (fragmented split dropship), dokumen pengiriman faktur tagihan ditahan mengendap kumpul menjadi satu arsip di meja Finance pihak korporat pusat pembeli, sementara lembaran fisik Surat Jalan Tanda Terima kosong ditelurkan menyebar memecah mengikuti tempelan stiker amplop ke puluhan kardus berbeda masing-masing rute kota.
Truk ekspedisi rekanan TIKI atau Sicepat khusus merapat parkir di ambang dok gudang. Staf kargo membaca cepat memindai barcode waypoint, menyeret tumpukan barang yang rutenya terdaftar sistem ke dalam lambung gelap badan truk boks aluminium. Koordinasi navigasi rute tercepat logistik pihak ketiga pengiriman kargo (Third-party Logistics / 3PL) mengambil alih kendali roda aspal transportasi pengiriman sepenuhnya menjauh dari pelataran aspal jalan manufaktur pabrik.
Dokumentasi Sebelum Barang Keluar Pabrik
Argumen beda pendapat antara klien cabang ujung lokasi dengan staf meja packing sentra produksi pabrik menyoal kekurangan jumlah isi kardus yang bolong menyusut, merupakan siklus lingkaran setan sengketa klaim perselisihan ganti rugi (insurance claim loop) yang paling marak merugikan industri promosi tekstil.
Pabrik vendor manufaktur level menengah ke atas melindungi kekayaan aset mereka menggunakan CCTV Forensic Timestamp Archiving (Perekaman Bukti Kamera Pengawas Gudang Tersudut). Tepat saat staf packing menyegel tarikan lakban isolasi penutup kardus dan mengangkatnya memindahkan ke atas timbangan resi berat volumetrik, kamera resolusi tinggi mencatat wujud kardus tersebut masih sempurna kencang kotak belum mengalami benturan remuk, membekali pabrik alat tempur bukti saksi bisu mutlak bila jasa kurir menampik menghindar lepas tangan mengganti klaim asuransi akibat kelalaian kardus meledak basah akibat terlempar bantingan di kargo pesawat udara.
Peran Procurement dalam Mengurangi Risiko Produksi
Lantai pabrik sering kali dijadikan kambing hitam utama apabila proyek pengadaan tersandung kegagalan pasokan barang. Namun evaluasi statistik independen menunjukkan pergeseran beban titik kesalahan (point of failure); sebagian insiden fatal rantai suplai justru bersumber di fase inisiasi pengetikan meja staf departemen pengadaan Procurement Corporate pembeli itu sendiri.
Mengirim Brief dengan Struktur yang Jelas
Dokumen arahan spesifikasi teknis (Technical Request for Quotation Brief) tidak pantas disalurkan menggunakan paragraf teks percakapan aplikasi WhatsApp yang ambigu. Vendor pabrik mencerna teks instruksi sebagai bahasa mesin kode matematika, bukan bahasa naratif sastra sastrawan.
Departemen pengadaan institusi modern harus menguasai penulisan matriks dokumen pesanan bersih yang bebas multitafsir. Lembar spreadsheet harus secara mendetail absolut mengunci penjabaran warna Pantone color solid coated, menyebut panjang ukur pemotongan keliling kotor kain mentah 900 milimeter, memastikan penyebutan material pelengkap besi logam kait (tanpa karat rust-free zinc-alloy), hingga merinci pembagian ukuran rasio tata ruang kotak ukuran dimensi logo 2x4 sentimeter di tengah dada. Ketiadaan rincian detail presisi memaksa staf desain pabrik menggunakan intuisi feeling desain kira-kira tebakan bebasnya sendiri.
Menggunakan Kode untuk Setiap Varian
Menyebut nama sub-produk menggunakan diksi nama panjang seperti "Lanyard Cabang Operasional Marketing Divisi Consumer Lending" akan menyiksa format sempit batas margin nama tagihan Invoice sistem dan membingungkan lidah pelafalan supervisor pabrik.
Solusi kodifikasi SKU pangkalan data (database sku coding) harus dipelopori dibentuk dari sistem markas pembeli. Ubah singkatan penamaan tersebut menjadi "SKU: LAN-MKT-CSLN-01". Kirimkan daftar indeks referensi nama kodifikasi tersebut ke pabrik sedari awal, instruksikan paksa pabrik untuk selalu menyematkan prefix kode tebal tersebut di semua etiket nama file gambar PDF, nota stiker pembungkus plastik, hingga berkas surat jalan kurir truk (delivery tracking manifest note). Kode alfanumerik bebas dari penyakit tafsiran kesalahan linguistik fonetik ejaan manusia pendengaran operator pabrik bising.
Mengunci Data Sebelum Produksi
Revisi intervensi susulan perombakan desain jumlah yang menabrak jadwal pertengahan saat mesin panas sedang memproduksi mencetak barang (mid-production change order) adalah bom ledak perusak stabilitas efisiensi manufaktur.
Manajer proyek tim internal pihak pengadaan korporat wajib mendikte membekukan mengunci mati (freeze design data lock) seluruh arus input masukan data koreksi permintaan divisi dari kantor bawahannya selambatnya H-3 sebelum tombol setuju transfer pembayaran uang muka uang panjar (down payment) ditransfer terkirim. Karyawan divisi korporat pengaju desain yang merengek menangis meminta penambahan logo baru sehari setelah kawat transfer pembayaran disahkan harus ditolak secara kaku oleh pihak manajer pengadaan pusat; mereka harus dididik menghargai SLA Lead Time manufaktur perangkat keras berputar konstan.
Menentukan PIC untuk Approval dan QC
Jalur rantai pendelegasian keputusan sah persetujuan koreksi (chain of approval) yang terpecah banyak kepala mulut komando merupakan resep kelumpuhan feedback operasional respon balik ke vendor percetakan.
Departemen pengadaan harus menunjuk mencabut kuasa penuh merujuk hanya pada 1 (satu) orang staf Person in Charge (PIC) penanggung jawab koordinator proyek tunggal yang nomor ponsel email kontaknya disetorkan resmi pada akun manajer Sales Representative pabrik. Jika pabrik butuh menanyakan koreksi warna kain atau masalah sampel kain melar, pihak pabrik tidak bingung melapor harus mengejar direktur mana; seluruh arus penyumbatan masalah akan ditangani diputus langsung secara final oleh PIC tunggal eksekutor mandat perusahaan pengadaan tersebut, mencegah kelumpuhan laju pabrik tertahan berhari-hari menanti kepastian satu warna font biru pudar.
Cara Menjaga Pesanan Puluhan Varian Tetap Terkontrol
Roda siklus raksasa pesanan skala multikompleks ini memerlukan sabuk pengaman landasan prosedur yang kaku mengikat terstruktur. Standar Operasional Prosedur (SOP) internal pabrikan kelas dunia membedakan diri mereka dari pabrik percetakan rumahan ruko amatir pinggir jalan melalui pembuktian lapisan penjejakan administratif kertas data harian (Paper-trail Daily Logs).
Menggunakan Master Data Produksi
Keberadaan sistem Pangkalan Data Induk Perusahaan (Enterprise Resource Planning / ERP Master Data) mensinkronisasi denyut nadi semua divisi ruang ruang tembok beton pabrik. Monitor layar dashboard dashboard TV raksasa dipasang tinggi gantung berderet melintang memantau antrean meja stasiun stasiun workcenter pemotongan potong panas ultrasonik, barisan antrean jarum mesin jahit jepit kulit logam, hingga stasiun penempel timbang barcode barcode kardus logistik label akhir.
Status lampu traffic light warna bergeser secara detik seketika hijau menyala menandakan keranjang batch Varian G telah bebas landas tuntas dari rel mesin tekan pemanas dan kini antre berjalan mulus merangkak masuk antrean divisi inspeksi pencahayaan visual ruang QC. Operator pimpinan tak perlu berlarian meneriakkan menanyakan nama status kelulusan pesanan dengan pengeras suara radio panggil tangan pabrik.
Membuat Checklist Setiap Batch
Kecepatan produksi tinggi ditaklukkan dirantai ditundukkan oleh sistem kertas kartu papan centang Kanban Routing Ticket pelintas divisi gantung. Kertas form kartu ini dikait menempel di gagang pegangan keranjang dorong roda plastik tumpukan kain setengah matang (WIP Cart Basket).
Kartu ini memuat identitas absolut: Varian M - Biru Gelap - Hook Oval Logam Kuningan Emas. Setiap kali keranjang menyelesaikan lolos tahap siklus meja penjahitan benang silang X reinforced stitch, kepala regu line leader foreman penjahit wajib mencoret paraf tinta bolpen biru tanda tangan nama aslinya beserta jam pukul 14:00 menit selesai di atas papan centang. Jejak pertanggungjawaban personal memicu psikologis kehati-hatian staf penjahit untuk tidak berbuat salah merusak kain; mereka tahu kelalaian akan terlacak menunjuk hidung pelaku personal secara kilat mundur harian.
Melakukan Final Check Sebelum Pengiriman
Penyaringan muara akhir dok pemuatan Load Master mengeksekusi pemeriksaan silang ganda verifikasi Double-Blind Check tanpa kompromi kasihan tenggat waktu deadline. Staf penarik daftar tagihan Invoice Slip memanggil daftar dari software accounting angka pesanan mutlak total, sementara petugas checker barcode memindai tembak scan bunyi klik inframerah tumpukan susunan kardus bergunung di punggung mobil angkut palet hidrolik.
Ketidakcocokan angka kalkulasi 45 kardus versus dokumen layar meminta tuntutan 46 kardus akan membatalkan paksa penarikan rem tangan truk logistik berangkat meluncur, menahan sopir tetap diam di parkiran menunggu petugas reserse pabrik membongkar berlari kembali masuk celah lorong rak gudang penyelesaian (fulfillment warehouse rack) mengendus melacak satu kotak yatim piatu miskin kardus anak yang tertinggal terlupakan bersembunyi di sudut remang ruang packing isolasi plastik.
Menyimpan Riwayat Produksi untuk Repeat Order
Pesanan kustom multi-varian hampir mustahil merupakan pekerjaan sesaat umur sehari semalam tuntas tamat. Organisasi masif lembaga sering menerbitkan memecah pesanan repetisi pengulangan belanja berulang per tiga kuartalan caturwulan (Quarterly Repeat Order Cycle). Pabrik yang brilian menyimpan harta karun rekam histori pengarsipan parameter memori produksi ke dalam server memori mesin abadi awan penyimpanan mereka.
Saat notifikasi tagihan pengulangan Purchase Order meluncur masuk melalui kotak email pesan dari klien pada tahun perputaran rotasi depan selanjutnya, teknisi operator cetak tak perlu mengulang meraba suhu titik kalibrasi percampuran warna CMYK lagi. Mereka tinggal memuat ulang preset recall setting pengaturan profil warna yang sama persis persentase kurva pemanasan dari data riwayat proyek tahun bulan kemarin, mereplikasi hasil fisik cetakan kembar identik otentik yang akan membanggakan melegakan pernafasan stres dada Manajer Procurement perusahaan langganan kesayangan sang klien.
Solusi Manufaktur Lanyard Multi-Varian Tanpa Hambatan Bersama IndoLanyard
Menavigasi rimba kompleksitas pengadaan tali lanyard ID Card massal yang sarat akan belasan ragam desain cabang, perbedaan spesifikasi ketat pengait kait logam keamanan, hingga urusan perpecahan distribusi kardus terpisah ke alamat ratusan titik logistik, jelas menuntut kapabilitas mitra kapasitas manufaktur korporasi kelas berat sejati industri. IndoLanyard tegak berdiri mapan hadir sebagai pionir andalan manufaktur penyedia barang promosi B2B andalan utama bagi jajaran korporasi perbankan pelopor asuransi konglomerat di Nusantara wilayah Republik Indonesia.
Fasilitas infrastruktur lantai pabrikan tertutup kami diotaki dikendalikan oleh integrasi alur rekam jejak mesin cetak digital warna sublimasi large-format generasi seri terkini yang tak kenal ampun konsisten, formasi barisan sistem meja regu jahit terdedikasi terpisah ketat isolasi pembatasan sekat antar per varian pesanan (cross-contamination prevention lines), serta dipersenjatai tim satuan inspeksi kejam mata Quality Control yang membedah menyaring kelayakan tarik serat benang sebelum diloloskan melaju menuju segel stiker label kemasan barcode barcode polybag kardus logistik pengiriman rute Anda.
Hindarkan institusi lembaga nama korporat Anda dari resiko kelumpuhan jadwal tenggat wibawa serah acara (event handling deadline crisis) akibat kelalaian pemisahan pabrik rumahan pencetak asal-asalan. Amankan serahkan eksekusi pengawalan mutlak rincian data matriks SKU Varian Lanyard Master Data Brief Specification kompleks massal proyek Anda di tangan para spesialis insinyur manufaktur B2B konsultan handal kami sejak perancangan detik awal ini hari.
Konsultasikan Proyek Manufaktur Lanyard Multi-Varian via WhatsApp IndoLanyard
Tanya Jawab Kompleksitas Rantai Produksi (FAQ)
Mengapa pabrik sering membebankan mengenakan tarif biaya harga cetak keping satuan (unit cost) yang sedikit jauh lebih mahal membebani pada pesanan banyak varian kuantitas kecil dibanding satu cetakan desain massal tunggal?
Pembebanan harga (markup overhead) membiayai kerugian waktu mesin mogok jeda henti (machine downtime changeover setup). Untuk pindah dari mencetak setting Varian desain nomor A menuju kalibrasi desain nomor B, mesin cetak printer butuh berhenti menelan material tinta flushing sisa pipa buang kalibrasi head, teknisi menghabiskan jam bongkar pembersihan, menurunkan angka perputaran rata-rata kapasitas produksi keluaran output meter harian hancur efisiensinya terjun bebas.
Apakah bisa mencampurkan spesifikasi lebar kain pita 1.5 sentimeter dengan 2.0 sentimeter dalam satu ikatan kelompok putaran mesin pemanas jepit Heat Press Machine yang sama serentak berbarengan?
Sangat diharamkan mustahil secara teknis ilmu mekanika fisika pabrik. Lebar penahan jepit pemandu rel masuk pita gulungan guide slot rail stopper mesin pembakar pemanas penekan silinder mutlak menuntut keajekan stabilitas ukuran lebar fisik bahan pengunci agar tali panas tidak meleset berlarian meliuk bengkok menyimpang menabrak batas tepian gulungan silinder panas drum; lebar berbeda mengharuskan penggantian baut plat perombakan ulang fisik mesin dari awal nol.
Seberapa besar toleransi margin deviasi angka kekurangan cacat gagal produk (Defect Reject Margin Rate) wajar dalam hukum penerimaan industri penyelesaian garmen cetak kustom yang pantas dimaklumi korporat?
Normalnya, pabrik unggulan B2B bereputasi mematuk menahan ambang batas standar kealpaan produksi kurang selisih cacat meleset di bawah batas langit-langit ekstrim rasio 1% hingga maksimum 2% dari rasio populasi mutlak total pesanan unit PO berjalan kargo keping bersangkutan.
Apakah resiko warna bergeser (Color Banding / Shift) akibat pesanan bervolume puluhan ribu dicetak lintas rentang waktu lintas minggu hari masih bisa diminimalisir ditekan nol persen?
Secara hakikat ilmu cetak digital printer raksasa menekan deviasi nol persen absolut sempurna itu ilusi mitos mustahil. Suhu pendingin pabrik udara ruangan cuaca kelembaban bergeser siang malam beriak, molekul cairan cat tinta tandon galon perlahan menetes konsentrasi penguapannya. Tim teknisi ahli Pre-Press pabrik tangguh hanya bisa mempertahankan melestarikan kurva pergeseran penyimpangan itu di bawah tingkat nilai indeks Delta E 2.0 (Delta Error mikroskopik margin optik sensor ukur mata telanjang buta manusia rata-rata aman tak kasat beda selisihnya).
Mengapa pabrik menolak permintaan revisi ubah pergeseran tebal huruf desain (Font Weight Revision) dari pihak buyer pada saat mesin berputar produksi kain baru tahap pemotongan tali di tengah jalan?
Kain benang turunan bahan polyester yang telah tercelup lumer gosong permanen terkena pelarutan pemanasan transfer tinta zat warna kimia suhu 200 derajat mesin rol uap gas pemanas panas (Dye Sublimation Solid State Transfer) tidak akan pernah bisa dihapus ditarik mundur bersih dihapus ulang dengan cara disikat pemutih kimia sabun pembersih cairan pelarut cuka apa pun jenis zatnya; seluruh meteran bahan cetakan tertempel keliru cacat salah restu tersebut harus dimatikan masuk ke mesin cacah digunting dibuang hancur di tong limbah murni rongsokan tempat sampah kiloan kain perca pembuangan gagal fatal pabrik.
Haruskah pihak departemen Procurement pembeli klien bersikeras memaksa turun datang menjenguk memantau fisik sidak pabrik (Factory Site Visit) di tengah masa produksi jadwal pesanan varian majemuk berjalan rumit berlangsung?
Tidak harus dipaksakan kehadiran badan fisik wujud penatauan tatap inspeksi mata meninjau berkunjung, asalkan vendor penyuplai pabrikan patuh komitmen kooperatif menyuplai transmisi bukti data pengiriman pembaruan cuplikan rekaman hasil wujud video singkat foto resolusi tembakan tinggi jepretan tangkapan dekat Macro Shot di titik tonggak stasiun meja rute penyelesaian kritis pesanan harian berjalan mingguan bertahap transparan.