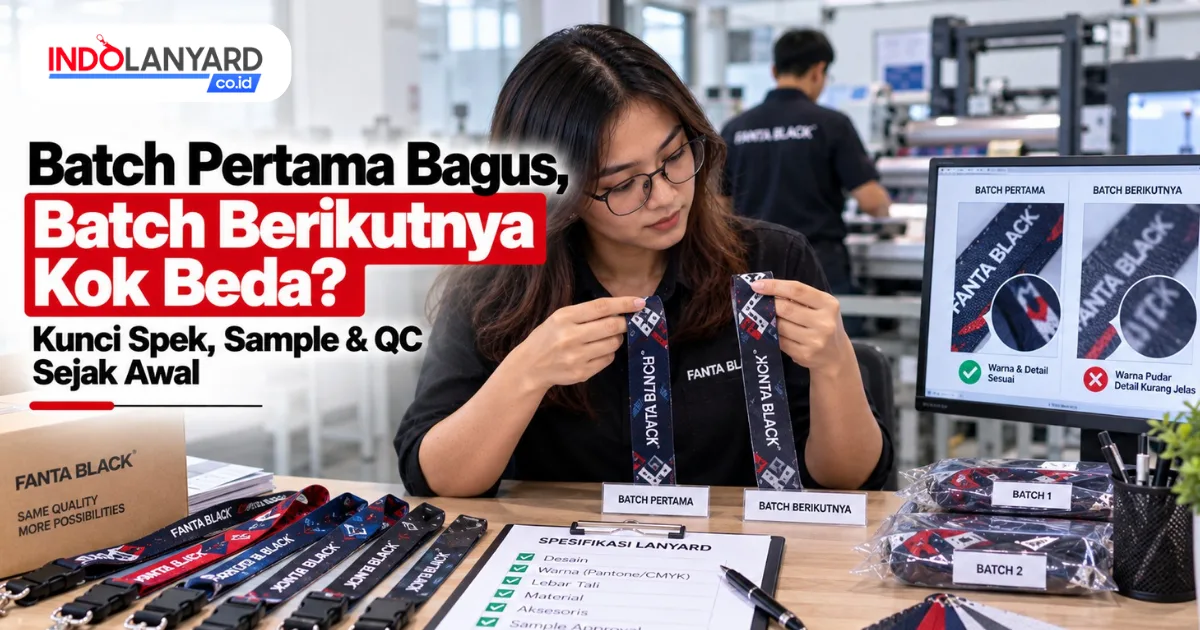
Pengadaan perlengkapan identitas korporat pada skala perusahaan nasional, institusi perbankan, BUMN, jaringan ritel, dan universitas besar jarang sekali dilakukan dalam satu kali transaksi belanja langsung habis. Model pengadaan yang paling umum dan rasional adalah skema multi-batch (bertahap).
Perusahaan umumnya memecah pengadaan ribuan hingga puluhan ribu helai tali tanda pengenal (lanyard) ke dalam beberapa gelombang produksi: batch awal dialokasikan untuk peluncuran seragam atau karyawan kantor pusat, batch kedua untuk kantor wilayah regional, batch ketiga untuk penerimaan karyawan baru berkala (regular onboarding), dan batch berikutnya untuk cadangan persediaan darurat di berbagai unit kerja.
Skema multi-batch memberikan keuntungan finansial yang nyata, seperti menjaga likuiditas arus kas tetap sehat, mengurangi risiko penumpukan persediaan mati (dead stock) di lemari logistik kantor, serta menghindari pemborosan ruang penyimpanan. Kendati demikian, skema pengadaan bertahap ini menyimpan satu tantangan teknis paling berat di industri manufaktur percetakan tekstil: inkonsistensi mutu antar-gelombang produksi (batch-to-batch variation).
Banyak manajer pengadaan (procurement manager) dan tim General Affairs (GA) menghadapi situasi canggung ketika lanyard batch kedua yang baru tiba dari pabrik memiliki rona warna yang tampak melenceng dibanding batch pertama, atau tekstur kainnya mendadak terasa lebih kaku dan tipis. Ketika karyawan lama dan karyawan baru berdiri berdampingan dalam sebuah rapat formal, perbedaan warna dan mutu fisik tali tersebut langsung terlihat mencolok, merusak keseragaman seragam kerja, serta menurunkan wibawa identitas visual perusahaan.
Mengelola pengadaan lanyard multi-batch agar kualitas helai ke-10.000 identik dengan helai pertama menuntut sistem kendali mutu terstruktur, penguncian data rekayasa produksi, standarisasi rantai pasok bahan baku, serta kesepakatan tingkat layanan (Service Level Agreement) yang mengikat secara yuridis. Panduan komprehensif ini menguraikan metodologi operasional terpadu untuk mengawal vendor percetakan agar hasil cetakan, dimensi kain, dan kekuatan komponen mekanis lanyard tetap presisi dan seragam di setiap gelombang produksi.
Tentukan Standar Produk Sebelum Batch Pertama
Pondasi konsistensi jangka panjang dibangun sebelum lembaran kain pertama menyentuh mesin cetak. Ketidakjelasan spesifikasi pada batch perdana dipastikan akan memicu deviasi mutu yang semakin melebar pada batch-batch berikutnya.
Spesifikasi Ukuran dan Material Lanyard
Kunci dimensi geometris dan jenis bahan baku tekstil secara definitif dalam lembar Kerangka Acuan Kerja (KAK):
- Jenis Kain: Wajibkan secara tertulis penggunaan bahan Polyester Tissue Halus Densitas Tinggi (Smooth Microfiber Tissue). Pita tisu ditenun dari filamen mikro sintetis rapat dan dipadatkan dengan silinder rol pemanas (calendered finish) di pabrik tenun hulu. Hal ini menghasilkan permukaan yang licin, rata, tidak berpori kasar, serta sangat lembut menempel di kulit leher. Hindari bahan poliester doff anyam bergaris kasar karena alur permukaannya yang kaku dapat mengikis kulit dan memicu rasa gatal saat pemakai berkeringat.
- Dimensi Lebar: Kunci dimensi pada lebar standar 2,0 cm (20 milimeter). Lebar 20 mm merupakan titik temu ergonomis paling seimbang untuk lingkungan korporat: memberikan ruang visual yang proporsional bagi logo perusahaan tanpa terasa mengganjal di balik kerah blazer atau kemeja dinas.
- Ketebalan dan Bobot Kain: Tetapkan standar ketebalan kain pada rentang 1,2 mm hingga 1,4 mm. Ketebalan ini memberikan bobot jatuh yang mantap di dada dan mencegah tali menggulung kusut saat tergesek pakaian kerja.
- Panjang Keliling: Tetapkan panjang keliling lingkaran kain pada ukuran 90 sentimeter, menghasilkan panjang jatuh efektif (finished drop length) sebesar 42 cm hingga 45 cm dari tengkuk leher ke dasar cincin pengait, memastikan kartu identitas bertumpu tepat di area ulu hati.
Warna dan Referensi Identitas Brand
Inkonsistensi warna merupakan kegagalan kendali mutu nomor satu dalam produksi multi-batch. Warna pada kain tekstil poliester bekerja berdasarkan pantulan cahaya lingkungan (reflective color), sehingga tidak boleh dinilai hanya dari perkiraan visual di layar monitor komputer (RGB):
- Kunci warna dasar latar belakang tali dan elemen logo secara mutlak menggunakan kode standar Pantone Matching System (PMS), misalnya Pantone 286 C untuk biru korporat atau Pantone 186 C untuk merah dinas.
- Jika formula warna dirancang dalam ruang empat warna dasar, cantumkan komposisi numerik CMYK murni secara definitif (misalnya: Cyan 100%, Magenta 80%, Yellow 0%, Black 20%).
- Tetapkan batas ambang deviasi warna (Delta E / $\Delta E$) maksimal di bawah 1,5 berdasarkan pengukuran spektrofotometer digital portabel, menjamin bahwa mata manusia tidak dapat mendeteksi adanya pergeseran rona warna antar-batch.
Jenis Cetak dan Detail Artwork
Kunci teknologi pewarnaan pada sistem Digital Dye-Sublimation Full-Color:
- Teknik sublimasi termal memanfaatkan reaksi pemanasan suhu 200°C untuk mengubah zat pewarna dispersi padat menjadi gas bertekanan tinggi yang mengikat langsung ke dalam inti polimer serat poliester. Hasil cetakannya kebal terhadap retak, tidak mengelupas layaknya sablon karet manual, dan tahan terhadap pencucian detergen.
- Nyatakan jumlah sisi cetak: Cetak 2 Sisi Penuh (Double-Sided Printing) dengan registrasi posisi bolak-balik simetris. Cetak dua sisi memastikan bahwa saat tali terpelintir secara alami di leher, bagian dalam yang terbuka tetap menampilkan corak warna dan logo resmi korporasi.
Hook, Aksesoris, dan Finishing
Perangkat keras dan sambungan mekanis di ujung tali memikul seluruh beban kartu identitas:
- Pengait Logam (Hook): Wajibkan penggunaan bahan Paduan Seng Tebal (Heavy-Duty Zinc Alloy) berpelapis elektroplating krom perak berkilau atau nikel gelap (gunmetal). Pengait wajib dilengkapi poros putar bebas 360 derajat (swivel joint) guna melenyapkan tegangan puntir secara otomatis, memastikan kartu tanda pengenal selalu menghadap lurus ke depan.
- Aksesori Keamanan: Jika fasilitas gedung perkantoran mewajibkan kepatuhan Keselamatan dan Kesehatan Kerja (K3), cantumkan modul klip pengaman leher putus otomatis (safety breakaway buckle) berbahan plastik industri poliasetal (POM) di bagian tengkuk leher.
- Metode Sambungan: Lipatan pengait wajib dikunci menggunakan Jahitan Mesin Kotak Silang Ganda (Reinforced Box X-Stitch) dengan benang sintetis nilon terikat nomor 40, bukan menggunakan paku keling besi tipis atau lem perekat yang rapuh.
- Pemotongan Tepi: Ujung potongan kain wajib dipotong menggunakan pisau pemanas termal atau mesin pemotong laser CNC (hot-cut sealed) agar serat poliester melebur terkunci rapi, melenyapkan risiko serabut benang yang brudul terurai (anti-fraying).
Kunci Master Sample sebagai Acuan Produksi
Sebelum batch pertama disetujui untuk diproduksi secara massal, tim pengadaan dan pihak vendor wajib menyepakati satu standar fisik mutlak yang disebut sebagai Sampel Acuan Induk (Golden Master Benchmark).
Fungsi Sample dari Batch Pertama
Sampel fisik dari batch pertama bukan sekadar pajangan di meja rapat, melainkan alat bukti hukum yang memiliki kekuatan pembuktian yuridis tertinggi dalam kontrak manufaktur.
Layar monitor komputer memancarkan cahaya sendiri (RGB backlit), sementara kain fisik menyerap dan memantulkan cahaya ruangan. Tanpa adanya sampel fisik yang disepakati bersama, perdebatan mengenai apakah hasil cetak batch kedua "terlalu gelap" atau "terlalu pudar" akan selalu bersifat subjektif dan sulit diselesaikan secara adil.
Detail yang Harus Didokumentasikan
Pada sampel fisik batch pertama yang disetujui, catat dan dokumentasikan seluruh parameter mikro:
- Ketebalan kain diukur menggunakan jangka sorong digital (vernier caliper).
- Nilai koordinat warna ($L^\*a^\*b^\*$) pada blok warna utama diukur menggunakan alat spektrofotometer dan dicatat dalam Berita Acara Persetujuan Sampel.
- Jarak interval pengulangan logo (repeat pitch) diukur dalam satuan milimeter.
- Berat fisik satu helai lanyard lengkap dengan pengait dan wadah kartu ditimbang menggunakan timbangan presisi (dalam satuan gram).
Persetujuan Sample Sebelum Produksi Massal
Prosedur persetujuan sampel pra-produksi (Pre-Production Sample Sign-Off):
- Pabrik mencetak dan merakit minimal tiga helai sampel fisik utuh menggunakan bahan kain asli, teknik sublimasi asli, dan pengait logam asli yang dialokasikan untuk pesanan massal.
- Tim pengadaan dan perwakilan manajemen jenama (brand manager) memeriksa sampel fisik di bawah pencahayaan lampu ruangan terstandarisasi (6500 Kelvin).
- Setelah disetujui, dua helai sampel ditandatangani basah oleh pimpinan kedua belah pihak di atas label segel: satu helai disimpan di brankas divisi pengadaan pemesan, dan satu helai disimpan di ruang kendali mutu (quality assurance room) pabrik vendor.
- Sampel yang tersimpan di pabrik bertindak sebagai pembanding langsung bagi operator mesin di setiap awal giliran kerja batch berikutnya.
Pastikan Vendor Menyimpan Data Produksi
Pabrik manufaktur rekanan jangka panjang wajib memiliki infrastruktur manajemen data pracetak digital yang terintegrasi, bukan mengandalkan catatan manual yang mudah hilang.
Master File Desain
Vendor wajib menyimpan berkas desain master vektor murni dalam format PDF/X-1a:2001 dan Adobe Illustrator (.AI) berskala nyata 1:1 di dalam peladen awan (cloud server) terenkripsi:
- Seluruh huruf tipografi nama perusahaan telah diubah menjadi garis kurva mati (Create Outlines / Convert to Curves) guna mencegah pergeseran bentuk huruf akibat perbedaan versi font pada komputer operator percetakan.
- Berkas master diberi kode nomor identifikasi pekerjaan unik (Unique Job Ticket ID) yang permanen, misalnya
JOB-LNY-CORP-2026-V1.
Spesifikasi Material dan Komponen
Pangkalan data vendor wajib mencatat rincian pemasok bahan baku hulu:
- Nama pabrik penenun dan kode batch gulungan kain poliester tisu mentah.
- Kode gramasi kertas transfer sublimasi (misalnya Kertas Sublimasi Tacky 100 gsm dengan lapisan perekat termal).
- Merek dan nomor cetakan pabrik perangkat keras untuk pengait paduan seng krom dan wadah kartu polikarbonat.
Parameter Produksi yang Digunakan
Kunci parameter fisika-kimia mesin pemanas kalender kontinu (rotary heat press) ke dalam lembar rekam kerja pabrik:
- Suhu Silinder Drum: Terkunci stabil pada 200°C $\pm 2^\circ\text{C}$ menggunakan silinder pemanas bersirkulasi oli industri (oil-heated calender).
- Kecepatan Linier Mesin (Line Speed): Dipatok pada kecepatan stabil 1,2 hingga 1,4 meter per menit untuk memberikan waktu kontak pemanasan (dwell time) selama 25 hingga 30 detik.
- Tekanan Silinder Pneumatik: Terkunci pada tekanan stabil 4,5 Bar guna memastikan kompresi uap tinta merata tanpa kantung udara.
- Kurva Profil Warna Digital: Mengunci berkas profil warna kustom (ICC Profile) mesin yang sama untuk setiap proses konversi berkas pracetak.
Riwayat Perubahan Setiap Batch
Jika pada evaluasi batch pertama ditemukan adanya masukan minor dari karyawan kantor (misalnya posisi logo di dada kanan disepakati digeser 5 mm ke atas agar lebih pas di kerah kemeja), perubahan tersebut wajib dituangkan ke dalam Lembar Riwayat Perubahan (Engineering Change Order / ECO).
Berkas master diperbarui dengan penomoran versi baru (misalnya ..._V2.pdf), dan berkas versi lama diarsipkan secara terpisah agar operator pabrik tidak salah menarik berkas lama saat memproses batch ketiga.
Atur Proses Approval untuk Setiap Batch
Meskipun pengadaan multi-batch bersifat repetitif, jangan pernah mengizinkan pabrik langsung mencetak massal gelombang berikutnya tanpa melalui gerbang persetujuan administratif formal.
Pemeriksaan Artwork Sebelum Produksi
Sebelum batch berikutnya dijadwalkan masuk mesin cetak, pihak vendor wajib mengirimkan lembar konfirmasi digital (Digital Artwork Confirmation):
- Tim pengadaan memverifikasi bahwa berkas yang ditarik oleh operator mesin adalah berkas master versi mutakhir.
- Memastikan tidak ada perubahan elemen grafis, salah eja teks nama acara, atau distorsi rasio gambar saat perangkat lunak RIP menyusun tata letak lembar transfer (nesting layout).
Konfirmasi Spesifikasi Sebelum PO
Penerbitan dokumen Purchase Order (PO) untuk batch kedua dan seterusnya wajib merujuk secara eksplisit pada spesifikasi kontrak induk:
- Cantumkan klausul rujukan: “Pesanan Batch 2 ini mengacu penuh pada Spesifikasi Teknis dan Sampel Master Kontrak No. SPK-088/GA/2026.”
- Langkah ini menutup celah bagi pihak vendor untuk berdalih bahwa pesanan batch baru memiliki spesifikasi yang berbeda dari pesanan awal.
Kapan Sample Ulang Diperlukan?
Pembuatan sampel fisik pra-produksi ulang (strike-off sample) sepanjang 1 hingga 2 meter kain wajib dijalankan kembali jika terjadi salah satu dari tiga kondisi berikut:
- Jeda waktu antara pengiriman batch sebelumnya dan pemesanan batch baru melampaui waktu lebih dari enam bulan kalender.
- Terjadi pergantian operator kepala mesin cetak atau mesin kalender di fasilitas pabrik vendor.
- Pabrik vendor melakukan pergantian penyuplai rol kain mentah atau penyuplai tinta sublimasi akibat disrupsi rantai pasok.
Persetujuan Hasil Sebelum Produksi Berikutnya
Sebelum barang batch berjalan dinaikkan ke armada truk ekspedisi logistik, pihak vendor wajib mengirimkan foto makro beresolusi tinggi atau menyerahkan satu helai sampel jadi gelombang tersebut yang diambil langsung dari meja pengepakan akhir. Tim pengadaan memvalidasi sampel tersebut terhadap Sampel Acuan Induk di kantor sebelum menandatangani persetujuan pengiriman massal (Release for Delivery).
Baca Juga: Cara Memilih Vendor Lanyard untuk Repeat Order Tanpa Mengulang Brief dari Nol
Pantau Konsistensi Antarbatch
Penerapan protokol kendali mutu (quality control) saat barang batch baru tiba di gudang perusahaan memastikan bahwa penyimpangan fisik dapat dideteksi secara dini sebelum barang dibagikan ke tangan karyawan.
| Parameter Pengujian QC | Metode Pengujian di Gudang | Standar Batas Toleransi | Tindakan Korektif Jika Gagal |
|---|---|---|---|
| Akurasi Rona Warna | Spektrofotometer digital ($L^\*a^\*b^\*$) | Nilai $\Delta E < 1,5$ terhadap Sampel Master | Tolak batch, cetak ulang massal gratis |
| Dimensi Lebar Kain | Jangka sorong digital (caliper) | $20\text{ mm} \pm 0,5\text{ mm}$ (Stabil) | Isolasi unit yang menyusut berlebih |
| Kekuatan Tarik Jahitan | Uji beban kejut dinamis (pull test) | Menahan beban sentakan $10 - 15\text{ kgf}$ | Jahit ulang seluruh lipatan pengait |
| Kerapian Potongan Tepi | Inspeksi kaca pembesar tekstil (10x) | Serat melebur rapi, bebas serabut brudul | Potong ulang dengan laser termal |
Membandingkan Warna dan Hasil Cetak
Pengujian warna dilakukan secara berdampingan (side-by-side visual inspection):
- Ambil sehelai lanyard dari kardus batch yang baru tiba dan letakkan berdampingan dengan Sampel Acuan Induk dari batch pertama di atas meja kaca datar.
- Evaluasi kedua produk di bawah pencahayaan lampu kantor standar (Daylight D65 / 6500 Kelvin).
- Gunakan alat spektrofotometer portabel untuk mengukur titik warna primer korporat. Pastikan nilai deviasi warna (Delta E) tidak melampaui angka 1,5.
- Periksa ketajaman tipografi teks mikro: pastikan kontur huruf terbaca tegas tanpa ada efek bayangan kabur (ghosting) atau rembesan tinta liar (ink bleeding).
Memeriksa Ukuran dan Material
Lakukan pengukuran fisik menggunakan alat ukur presisi:
- Gunakan jangka sorong digital untuk mengukur lebar pita kain pada tiga titik berbeda: ujung atas dada kiri, tengkuk leher tengah, dan ujung bawah dada kanan. Lebar fisik harus stabil pada 20 mm dengan batas deviasi maksimal $\pm 0,5\text{ mm}$.
- Raba permukaan kain: pastikan kelembutan tekstur poliester tisu halus tidak berubah menjadi kasar atau kaku.
- Periksa ketebalan kain: pastikan tidak terjadi penipisan kain (misalnya turun dari 1,3 mm menjadi 0,9 mm) yang menandakan penurunan gramasi benang oleh pihak penenun.
Mengecek Hook dan Kualitas Finishing
Uji ketangguhan mekanis komponen perangkat keras:
- Uji Sentakan Beban Dinamis (Shock Pull Test): Berikan tarikan sentakan tangan seberat 10 hingga 15 kilogram pada pengait logam. Pola jahitan mesin kotak silang ganda (box X-stitch) dengan benang nilon terikat tidak boleh meregang lepas atau putus jahitannya.
- Uji Mekanisme Pegas: Tekan tuas pembuka pengait logam paduan seng sebanyak 20 kali secara berulang. Pegas baja internal harus membal kuat dan katup pengait menutup kembali secara rapat tanpa celah renggang.
- Uji Poros Putar: Pastikan sambungan putar pengait bergerak mulus 360 derajat tanpa hambatan gerak yang dapat membuat tali melintir kusut di dada pemakai.
Mendokumentasikan Hasil QC
Catat seluruh temuan pengukuran ke dalam Lembar Audit Kendali Mutu Multi-Batch (Multi-Batch QC Logbook):
- Catat tanggal penerimaan kardus, nomor batch produksi, nomor surat jalan, serta nama staf pemeriksa gudang.
- Lampirkan dokumentasi foto perbandingan berdampingan dan angka hasil pembacaan spektrofotometer ke dalam sistem inventaris digital kantor. Lembar rekam jejak ini menjadi dasar evaluasi kinerja vendor pada akhir tahun anggaran.
Samakan Sumber Material dan Komponen
Inkonsistensi hasil cetak pada pengadaan bertahap sering kali bukan disebabkan oleh kelalaian operator mesin, melainkan akibat perubahan penyuplai bahan baku mentah di pihak hulu.
Konsistensi Jenis Bahan Tali
Pita kain poliester mentah yang beredar di pasar tekstil memiliki variasi sifat termal yang sangat beragam:
- Benang poliester dari pabrik A mungkin memiliki tingkat penyusutan termal (thermal shrinkage) sebesar 1,2% pada suhu 200°C, sementara benang dari pabrik B memiliki penyusutan hingga 2,5%.
- Perbedaan penyusutan termal ini akan mengubah panjang tali jadi dan merenggangkan jarak repetisi logo secara tidak terduga.
- Kunci komitmen vendor di dalam kontrak kerja sama: pabrik vendor wajib menggunakan rol kain poliester tisu dari pabrik penenun benang yang sama untuk seluruh rangkaian batch pesanan.
Ketersediaan Warna yang Sama
Tinta sublimasi digital diproduksi dalam gelombang peracikan bahan kimia (chemical production batches):
- Vendor wajib menggunakan merek tinta sublimasi original pabrikan (OEM) yang memiliki nomor kontrol kualitas stabil, bukan mencampur dengan tinta curah pihak ketiga tanpa merek yang memiliki deviasi formula antar-jeriken.
- Kertas transfer sublimasi yang digunakan juga harus konsisten menggunakan gramasi dan lapisan perekat termal (tacky coating) yang sama, menjamin daya serap dan pelepasan uap gas warna yang identik dari awal hingga akhir kontrak.
Konsistensi Aksesoris
Komponen perangkat keras harus berasal dari cetakan pabrik logam yang sama:
- Pengait logam paduan seng (zinc alloy) memiliki komposisi kimia dan ketebalan dinding yang bervariasi antar-produsen perangkat keras.
- Perubahan cetakan pengait pada batch ketiga—misalnya menggunakan pengait yang bibir kaitannya lebih tebal 2 mm—akan menimbulkan masalah operasional di mana kait logam tidak dapat masuk ke dalam lubang wadah kartu identitas (card holder).
- Vendor wajib menjaga pasokan pengait dari satu pabrik cetakan perangkat keras yang terverifikasi.
Risiko Perubahan Material dari Vendor
Waspadai praktik penurunan spesifikasi terselubung (silent material downgrading). Sebagian vendor yang tertekan oleh kenaikan harga bahan baku di pasar kerap tergoda mengganti bahan baku pada batch-batch akhir tanpa pemberitahuan resmi kepada pihak pemesan.
Terapkan klausul penguncian spesifikasi (specification lock clause) di dalam dokumen kontrak: vendor dilarang keras mengganti merek kain, formulasi tinta, jenis benang jahit, maupun pemasok pengait tanpa persetujuan tertulis dari manajemen perusahaan pemesan.
Buat Kesepakatan untuk Pengadaan Multi-Batch
Hubungan kerja sama multi-batch yang sukses harus dipayungi oleh dokumen hukum Perjanjian Kerja Sama (Framework Agreement / Blanket Purchase Order) yang mengatur hak, kewajiban, dan mitigasi risiko operasional secara seimbang.
Target Jumlah dan Jadwal Setiap Batch
Petakan lini masa pengadaan secara terstruktur di dalam lampiran perjanjian kontrak:
- Batch 1 (Bulan Januari): 4.000 helai untuk peluncuran seragam kantor pusat (Waktu produksi: 10 hari kerja).
- Batch 2 (Bulan April): 3.000 helai untuk kantor wilayah regional Jawa dan Sumatera (Waktu produksi: 7 hari kerja).
- Batch 3 (Bulan Juli): 2.000 helai untuk kantor cabang Indonesia Timur (Waktu produksi: 5 hari kerja).
- Batch 4 (Bulan Oktober): 1.000 helai untuk cadangan persediaan darurat gudang pusat (Waktu produksi: 3 hari kerja).
Jadwal terencana ini membantu pihak pabrik mengalokasikan slot antrean mesin kalender dan memesan bahan baku mentah jauh-jauh hari sebelum tanggal produksi dimulai.
Standar Toleransi Produk
Tuangkan batas toleransi deviasi teknis yang disepakati bersama ke dalam lembar kontrak:
- Toleransi Dimensi Panjang Tali: Maksimal deviasi $\pm 10\text{ mm}$ dari panjang keliling total 900 mm.
- Toleransi Dimensi Lebar Tali: Maksimal deviasi $\pm 0,5\text{ mm}$ dari lebar nominal 20 mm.
- Toleransi Deviasi Warna: Maksimal nilai $\Delta E < 1,5$ berdasarkan pembacaan spektrofotometer terhadap Sampel Acuan Induk.
- Toleransi Registrasi Bolak-Balik: Maksimal pergeseran posisi simetris $\pm 3\text{ mm}$ antara titik tengah logo sisi depan dan sisi belakang.
Ketentuan Jika Hasil Tidak Sesuai
Tegaskan sanksi wanprestasi dan perlindungan konsumen korporat secara tertulis:
- Klausul Garansi Penggantian Cacat 100% Bebas Biaya (Zero-Defect Replacement Guarantee): Jika hasil audit kendali mutu gudang membuktikan bahwa unit pada batch berjalan melampaui batas toleransi yang disepakati, vendor wajib memproduksi ulang seluruh unit cacat tersebut seratus persen gratis dalam tempo maksimal $3 \times 24$ jam kerja.
- Seluruh biaya kurir pengiriman barang pengganti dan penarikan barang rusak ditanggung penuh oleh pihak vendor.
- Klausul Denda Keterlambatan (Liquidated Damages): Jika keterlambatan produksi atau proses penggantian barang cacat mengganggu jadwal operasional kantor, vendor dikenakan denda pemotongan tagihan sebesar satu permil (0,1%) per hari keterlambatan, hingga batas maksimal lima persen (5%) dari total nilai tagihan batch tersebut.
Mekanisme Repeat Order
Sederhanakan alur birokrasi pemesanan ulang untuk batch-batch lanjutan:
- Penerbitan Surat Perintah Kerja (PO) untuk batch berikutnya cukup merujuk pada Nomor Kontrak Payung Induk dan kode tiket pekerjaan arsip lama (Job Ticket ID).
- Vendor dilarang membebankan kembali biaya persiapan mesin pracetak (artwork setup fee) atau biaya pembuatan film pada pemesanan batch kedua dan seterusnya, karena berkas digital dan profil kalibrasi telah tersimpan permanen di sistem mereka.
Evaluasi Vendor Setelah Beberapa Batch
Setelah beberapa gelombang produksi berhasil diserahterimakan, divisi pengadaan wajib melakukan tinjauan performa (Quarterly Vendor Performance Review) guna menentukan apakah kerja sama strategis ini layak diperpanjang untuk tahun anggaran berikutnya.
Konsistensi Kualitas
Evaluasi konsistensi mutu menggunakan matriks audit empiris:
- Tinjau kembali seluruh lembar hasil pembacaan spektrofotometer warna dari Batch 1 hingga Batch 4. Apakah nilai deviasi warna selalu terkontrol stabil di bawah $\Delta E < 1,5$?
- Hitung persentase barang cacat (rejection rate) pada setiap pengiriman. Vendor manufaktur berstandar industri kelas atas mampu mempertahankan angka kerusakan fisik di bawah ambang batas toleransi 1,0% hingga 1,5% dari total populasi unit yang diserahkan.
Ketepatan Waktu Produksi
Ukur tingkat kepatuhan jadwal serah terima (On-Time Delivery Rate):
- Apakah kardus pengiriman mendarat di alamat kantor tepat pada tanggal yang dijanjikan dalam lembar konfirmasi jadwal?
- Apakah armada ekspedisi vendor melengkapi pengiriman dengan Surat Jalan resmi, Berita Acara Serah Terima (BAST), serta lembar manifes kardus yang tertata rapi per divisi?
- Vendor rekanan papan atas mempertahankan skor kepatuhan jadwal pengiriman di atas 98% sepanjang tahun buku.
Stabilitas Harga
Evaluasi komitmen komersial pihak vendor:
- Apakah vendor menghormati klausul penguncian harga satuan di dalam perjanjian kontrak payung tahunan, bebas dari upaya menaikkan harga sepihak di tengah jalan?
- Apakah vendor memberikan potongan harga tambahan (volume rebate discount) ketika total akumulasi penyerapan unit melampaui target kuota yang diproyeksikan di awal tahun?
Respons Vendor terhadap Masalah Produksi
Karakter sejati dari sebuah mitra manufaktur terlihat saat terjadi kendala teknis atau klaim ketidaksesuaian barang di lapangan:
- Seberapa cepat staf layanan pelanggan dan tim teknis vendor merespons laporan ketidaksesuaian mutu dari tim pengadaan Anda?
- Apakah perwakilan vendor proaktif datang ke kantor untuk memeriksa fisik barang yang dikeluhkan, meminta maaf tanpa mencari-cari alasan pembenaran, dan langsung menerbitkan jadwal produksi penggantian kilat?
- Kemitraan strategis jangka panjang hanya layak dipertahankan bersama vendor yang memposisikan dirinya sebagai pemecah masalah (solution provider) yang bertanggung jawab penuh atas martabat identitas visual perusahaan Anda.
Menjaga konsistensi hasil produksi lanyard pada skema pengadaan multi-batch adalah wujud kedisiplinan rekayasa manufaktur yang memadukan kejelasan spesifikasi pracetak, stabilitas kimiawi uap zat warna sublimasi, serta ketegasan manajemen kontrak logistik. Melalui penetapan spesifikasi material poliester tisu halus 20 mm yang kaku sejak awal, penguncian Sampel Acuan Induk bertanda tangan basah, pengarsipan data parameter kalender bersirkulasi oli secara digital, serta pengawasan mutu berbasis spektrofotometer di setiap gelombang serah terima, risiko deviasi visual antar-batch dapat dieliminasi secara tuntas.
Hasil akhirnya adalah sistem rantai pasok perlengkapan identitas karyawan yang berjalan tenang, teratur, hemat biaya, serta menjamin bahwa setiap helai tali tanda pengenal yang melingkari leher ribuan staf perusahaan Anda—dari kantor pusat metropolitan hingga kantor cabang pelosok daerah—selalu tampil prima, seragam, elegan, kokoh, dan memancarkan wibawa kepemimpinan korporasi tertinggi di setiap jam kerja dinas.