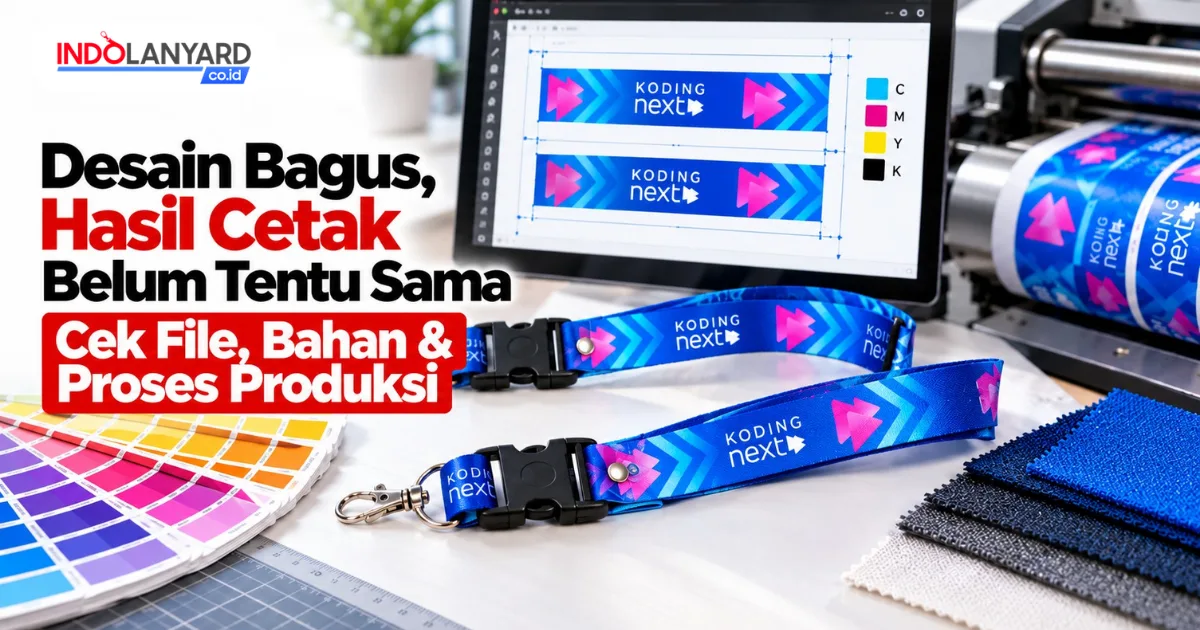
Pengadaan lanyard custom bagi instansi pemerintah, korporasi swasta, perbankan, maupun penyelenggara event berskala besar sering kali dianggap sebagai transaksi percetakan komoditas yang sederhana. Banyak pengambil keputusan di divisi pengadaan (procurement) atau general affairs berasumsi bahwa mengirimkan berkas logo dan menentukan kuantitas sudah cukup untuk mendapatkan produk jadi yang memuaskan.
Realitas produksi di lantai pabrik sering kali memperlihatkan hal sebaliknya: warna korporat yang bergeser menjadi kusam, teks slogan yang meleber hingga sulit terbaca, garis batas desain yang terpotong jahitan, hingga ketidakkonsistenan cetakan antara gulungan pertama dan gulungan terakhir.
Kualitas cetak lanyard custom ditentukan oleh rangkaian variabel teknis yang saling terikat dalam ekosistem manufaktur. Mulai dari integritas data vektor pada berkas artwork, karakteristik mikroskopis serat tekstil pita, kimia tinta dan profil warna mesin sublimasi, kalibrasi suhu panas rol transfer, hingga disiplin prosedur kontrol kualitas sebelum pesanan dikemas.
Memahami parameter teknis penentu kualitas cetak lanyard adalah langkah krusial bagi brand manager dan tim pengadaan demi menjamin identitas visual institusi terwujud secara presisi, tahan lama, dan seragam di setiap helai tali.
Kualitas Artwork Mempengaruhi Hasil Akhir
Fase pra-cetak (pre-press) merupakan fondasi mutlak yang menentukan batas atas kualitas visual sebuah lanyard. Mesin cetak industri tercanggih sekalipun tidak akan mampu mengoreksi kekurangan informasi visual yang berasal dari berkas desain beresolusi rendah.
Resolusi dan Format File
Penyusunan berkas artwork untuk media linier sempit seperti lanyard menuntut penggunaan format berbasis vektor murni. Berkas berekstensi Adobe Illustrator (.AI), CorelDRAW (.CDR), Encapsulated PostScript (.EPS), atau Portable Document Format (.PDF) berbasis vektor mengunci kalkulasi matematis garis dan kurva. Dokumen vektor mempertahankan ketajaman garis 100 persen tanpa mengalami penurunan kualitas (lossless scaling), berapa pun skala pembesarannya di lembar kerja pabrik.
Penggunaan berkas raster atau piksel seperti JPEG, PNG, atau GIF sering kali menjadi sumber utama kegagalan cetak. Berkas piksel yang dipaksakan masuk ke kanvas cetak wajib memiliki kerapatan minimal 300 DPI (Dots Per Inch) pada ukuran fisik asli 1:1. Mengunduh logo dari tangkapan layar situs web yang beresolusi 72 DPI akan menghasilkan cetakan bergerigi (aliasing) dan bercak buram (compression artifacts) begitu ditransfer ke atas serat poliester.
Ketajaman Logo dan Elemen Grafis
Kejelasan garis tepi (contour sharpness) pada lambang instansi atau logo korporat sangat bergantung pada bagaimana berkas dipersiapkan di meja desain. Logo yang memiliki elemen garis rambut (hairline stroke) di bawah 0,3 milimeter berisiko putus-putus atau hilang saat proses cetak berjalan.
Desainer pra-cetak wajib mengubah seluruh garis luar menjadi bidang isi terpadu (expand strokes / outline stroke). Seluruh tipografi wajib diubah menjadi kurva garis (convert fonts to curves / create outlines) guna mencegah pergeseran rupa huruf (font substitution) yang kerap terjadi saat berkas dibuka di peladen (server) mesin RIP (Raster Image Processor) pabrik yang berbeda konfigurasi sistem operasinya.
Ukuran Teks dan Detail Kecil
Lanyard memiliki bidang pandang sempit dengan lebar fisik umumnya hanya 1,5 cm, 2 cm, atau 2,5 cm. Memasukkan teks panjang seperti alamat situs web, slogan nilai budaya kerja, atau nomor darurat menuntut perhatian serius pada hierarki ukuran huruf (font size).
Ukuran tinggi huruf kapital pada pita lanyard dianjurkan tidak kurang dari 2,5 milimeter (setara 6-7 pt untuk sebagian besar rupa huruf sans-serif). Huruf dengan rongga dalam yang sempit seperti huruf 'e', 'a', dan 'o' rentan mengalami penyumbatan tinta (ink bleeding) jika dicetak terlalu kecil dengan varian huruf tebal (extra bold). Pemilihan rupa huruf bertipe clean sans-serif geometris dengan jarak antarhuruf (tracking/kerning) yang sedikit dilonggarkan menjamin teks tetap dapat dieja secara instan dari jarak interaksi sosial normal.
Kesesuaian Artwork dengan Area Cetak
Penyusunan kanvas desain lanyard wajib memperhitungkan batas potong (trim line), batas lipat jahitan (sewing tolerance), dan batas area aman (safety margin). Kegagalan menyediakan lebihan gambar (bleed) minimal 2 milimeter di sisi atas dan bawah pita akan memicu munculnya garis putih kain mentah apabila rol pemotong mengalami pergeseran mekanis sepersekian milimeter.
Area ujung pita sepanjang 5 hingga 7 sentimeter merupakan zona mati fungsional yang akan tertutup oleh lipatan jahit, penindikan paku keling (rivet), maupun penjepit aksesori stopper dan kait logam. Elemen penting seperti logo utama atau singkatan divisi dilarang keras ditempatkan di zona mati ini. Penataan tata letak wajib menempatkan modul logo pada interval berulang (repeat pitch) yang presisi agar identitas brand selalu berada di area pandang dada atas pemakai saat lanyard dikalungkan.
Material Lanyard Berpengaruh pada Tampilan Warna
Pita kain bukan sekadar media pasif penyangga kartu identitas, melainkan permukaan reaksi kimia dan termal yang menentukan bagaimana partikel zat warna memantulkan cahaya ke mata pengamat.
Jenis Material Tali
Dua material paling dominan dalam industri manufaktur lanyard modern adalah poliester tisu (tissue polyester) dan poliester nilon rajut (tubular/ribbed polyester). Masing-masing material menghadirkan karakteristik fisik dan estetika yang bertolak belakang.
Poliester tisu merupakan bahan baku terbaik untuk pencetakan separasi warna beresolusi tinggi. Bahan ini terbuat dari filamen mikro poliester sintetis yang dipintal dengan kerapatan luar biasa tinggi, menghasilkan pita yang sangat halus, rata, dan padat menyerupai kain sutra. Sebaliknya, poliester rajut konvensional memiliki jalinan serat bergaris-garis timbul melintang. Bahan rajut bertekstur ini lebih cocok untuk pencetakan sablon manual satu warna tebal, karena tekstur timbulnya akan membiaskan cetakan grafis berdetail rapat jika dipaksakan menggunakan teknik cetak transfer sublimasi.
Tekstur dan Permukaan Bahan
Kerapatan permukaan kain menentukan ketajaman batas warna (edge definition). Permukaan poliester tisu yang rata seperti kertas foto memungkinkan titik-titik tetesan tinta (ink dots) dari kertas transfer mendarat tepat pada koordinat mikroskopisnya tanpa mengalami pembiasan serat.
Permukaan bahan yang kasar atau berpori besar menciptakan distorsi optik. Titik tinta yang jatuh di celah lembah rajutan benang akan terlihat lebih gelap dibanding titik tinta yang jatuh di puncak rajutan, menimbulkan efek bintik-bintik kasar (grainy/mottled appearance) pada blok warna solid. Pemilihan permukaan pita yang halus adalah prasyarat mutlak jika desain lanyard korporat melibatkan gradasi warna lembut (smooth gradient) atau teks berukuran kecil.
Kemampuan Material Menyerap Warna
Proses sublimasi bergantung sepenuhnya pada afinitas kimiawi antara zat pewarna dispersi (disperse dyes) dan gugus polimer sintetis. Serat poliester 100% murni memiliki kemampuan membuka pori-pori polimer saat dipanaskan di atas suhu 180°C, menyerap gas tinta, dan menguncinya secara permanen saat mendingin.
Bahan kain campuran yang mengandung serat katun alami atau rayon tidak mampu mengikat zat pewarna sublimasi secara optimal. Partikel tinta hanya akan menempel secara mekanis di permukaan serat tanpa terjadi ikatan polimerisasi gas. Penggunaan bahan pita non-poliester murni akan menghasilkan warna yang terlihat pudar, washed-out, serta cepat luntur saat terkena keringat leher atau proses pencucian berkala.
Konsistensi Material Antarbatch
Tantangan manufaktur pada pesanan berulang (repeat order) berskala puluhan ribu unit terletak pada stabilitas kualitas bahan mentah dari pabrik penenunan (weaving mill). Perbedaan formulasi benang, tingkat pemutihan kain mentah (bleaching level), dan ketebalan gramatur kain antar-lot produksi dapat mengubah respons penyerapan warna.
Pita poliester mentah yang memiliki nada dasar putih gading (warm white) akan menghasilkan keluaran warna yang lebih kekuningan dibanding pita mentah yang diproses dengan pemutih optik kebiruan (cool white). Manufaktur profesional wajib mengunci spesifikasi rantai pasok bahan baku dari satu pabrik penenun yang terverifikasi, menjaga agar warna putih dasar kain tetap homogen dari bulan ke bulan.
Metode Cetak Menentukan Karakter Hasil
Teknologi pencetakan menentukan bagaimana molekul pewarna didepositkan ke atas media pita, menghasilkan perbedaan kontras, keawetan, dan ketahanan pakai fisik.
Teknik Sublimasi
Teknologi cetak transfer sublimasi termal kontinu (roll-to-roll dye sublimation) merupakan standar tertinggi manufaktur lanyard kelas industri. Proses ini bekerja melalui dua fase: pencetakan desain secara terbalik (mirror) ke atas kertas transfer khusus (sublimation transfer paper) menggunakan printer digital beresolusi tinggi, diikuti oleh pemanasan bersama antara kertas dan pita poliester mentah di dalam mesin pres kalender (rotary heat press).
Panas bersuhu 200°C–210°C dengan tekanan rol pneumatik stabil mengubah zat pewarna padat pada kertas langsung menjadi gas tanpa melalui fase cair. Gas pewarna ini meresap menembus struktur polimer kain yang sedang memuai. Hasil akhirnya adalah warna yang menyatu dengan serat (fiber-dyed), menghasilkan permukaan tali yang tetap fleksibel, lembut di kulit, tidak memiliki lapisan timbul yang dapat retak, serta tahan terhadap abrasi fisik jangka panjang.
Pengaruh Tinta terhadap Warna
Karakteristik visual hasil cetak dikendalikan oleh formula kimia tinta sublimasi. Tinta berkualitas industri menggunakan pigmen mikro dispersi terkalibrasi tinggi dengan tingkat kejenuhan (color gamut) yang luas, mencakup spektrum warna cerah hingga warna gelap pekat.
Tinta murah non-standar sering kali memiliki konsentrasi pigmen rendah yang diencerkan dengan pelarut berlebih. Dampaknya terlihat pada blok warna hitam yang tampak kehijauan atau kecokelatan (hollow black), serta warna merah yang bergeser menjadi jingga kusam. Penggunaan tinta bersertifikasi internasional (seperti OEKO-TEX Standard 100 Eco Passport) menjamin hasil cetakan tidak hanya cerah cemerlang, tetapi juga bebas dari zat kimia berbahaya yang memicu alergi kulit saat bersentuhan dengan leher pengguna sepanjang hari.
Ketajaman Detail Hasil Cetak
Ketajaman grafis merupakan resultan dari resolusi perangkat keras pencetak (printer printhead) dan formulasi lapisan kimia kertas transfer. Mesin cetak industri modern menggunakan kepala cetak piezoelektrik mikro dengan ukuran tetesan tinta variabel (variable droplet technology) hingga sekecil 3,5 pikoliter.
Kertas transfer sublimasi dilapisi zat kimia pengikat khusus (quick-dry coating) yang menahan tetesan tinta tetap berada di permukaan kertas tanpa merembes melebar (bleeding). Formulasi ini memastikan bahwa saat proses pemanasan berlangsung, penguapan gas tinta terjadi secara tegak lurus ke dalam serat kain, mempertahankan ketajaman garis batas grafis pada tingkat presisi tinggi hingga detail sub-milimeter.
Konsistensi Warna dalam Produksi Massal
Memproduksi 500 meter atau 50.000 meter lanyard dalam satu kontrak pengadaan menuntut konsistensi warna yang tidak boleh meleset. Metode sablon manual konvensional sangat rentan terhadap variasi ketebalan tarikan rakel operator dan viskositas pasta cat yang mengering di kain kasa.
Metode sublimasi digital mengeliminasi variabel human error tersebut melalui digitalisasi alur kerja. Volume semprotan tinta diatur secara otomatis oleh komputer berdasarkan profil ICC yang terkunci. Selama kalibrasi panas dan kecepatan putaran rol mesin kalender dijaga konstan, gulungan lanyard meter pertama akan memiliki densitas optik dan saturasi warna yang kembar identik dengan gulungan meter ke-10.000.
Baca Juga: Ukuran Lanyard di Canva, Bagaimana Membuat File Desain yang Sesuai untuk Dicetak?
Warna Desain Perlu Disesuaikan dengan Proses Produksi
Jembatan komunikasi visual antara layar komputer pemesan dan produk fisik hasil cetak di lantai pabrik kerap menjadi sumber friksi terbesar dalam pengadaan korporat jika manajemen warna tidak dipahami secara tepat.
Perbedaan Warna di Monitor dan Hasil Cetak
Layar monitor komputer, gawai pintar, dan proyektor memancarkan cahaya visual menggunakan sistem ruang warna RGB (Red, Green, Blue). Sistem aditif ini mampu menampilkan spektrum warna yang sangat luas, termasuk pendaran warna neon menyala, hijau stabilo, dan biru elektrik bercahaya.
Sebaliknya, proses cetak industri beroperasi di ruang warna subtraktif CMYK (Cyan, Magenta, Yellow, Key/Black) yang bergantung pada pantulan cahaya di permukaan media fisik. Sebagian besar warna berpendar pada spektrum RGB berada di luar jangkauan kemampuan pigmen tinta fisik (out of gamut). Berkas desain yang disiapkan dalam format RGB tanpa konversi terukur akan mengalami pemotongan saturasi otomatis (gamut clipping), membuat warna biru terang atau hijau cerah di layar berubah menjadi lebih gelap dan kecokelatan saat tercetak di atas pita kain.
Referensi Warna Brand
Manajemen merek korporat profesional tidak pernah mengandalkan persepsi visual layar monitor untuk menentukan warna resmi institusi. Standarisasi warna wajib merujuk pada sistem pencocokan warna global yang terukur, yaitu Pantone Matching System (PMS), khususnya formula Pantone Solid Coated.
Pihak pembeli wajib mencantumkan kode Pantone resmi (misalnya: Pantone 286 C untuk biru korporat atau Pantone 186 C untuk merah) di dalam lembar instruksi kerja. Teknisi pra-cetak pabrik akan melakukan penyesuaian kurva warna di perangkat lunak RIP untuk mencocokkan formula CMYK mesin dengan kartu fisik buku panduan Pantone resmi, memastikan warna yang dihasilkan memenuhi standar toleransi deviasi warna industri (Delta E).
Kontras antara Background dan Logo
Keterbacaan identitas visual pada media tali gantung sangat bergantung pada rasio kontras pencahayaan (luminance contrast ratio). Menempatkan logo berwarna abu-abu tua di atas pita latar belakang biru dongker pekat, atau logo kuning muda di atas kain putih, merupakan kesalahan desain yang fatal.
Standar aksesibilitas visual internasional merekomendasikan rasio kontras minimal 4,5:1 antara objek grafis utama dan warna latar belakang. Penggunaan elemen grafis dengan tingkat luminansi yang kontras memastikan logo dan teks dapat terbaca secara instan oleh petugas keamanan gedung maupun rekan kerja dari jarak pandang interaksi sosial, bahkan di bawah kondisi pencahayaan lobi yang redup.
Warna dengan Detail yang Sulit Direproduksi
Beberapa spektrum warna memiliki tingkat kesulitan reproduksi yang tinggi dalam proses sublimasi termal kain poliester:
Warna Abu-Abu Netral (Neutral Greys): Warna abu-abu yang tersusun dari campuran pigmen Cyan, Magenta, dan Yellow sangat rentan bergeser (color cast) menjadi abu-abu kemerahan atau abu-abu kehijauan jika terjadi fluktuasi suhu rol pemanas sebesar 2°C saja. Abu-abu netral sebaiknya disusun dari formula gradasi pigmen Black (K) murni.
Warna Gradasi Halus ke Putih (Fading Gradients): Gradasi warna solid yang memudar tipis mendekati 0% warna putih sering kali menghasilkan efek patahan garis melintang (banding) pada tekstur kain jalinan benang.
Warna Pastel Sangat Muda: Saturasi tinta di bawah 5% berisiko hilang tertelan oleh pori-pori kain dan pantulan kilau alami benang poliester.
Warna Emas dan Perak Metalik: Tinta sublimasi standar tidak mengandung partikel logam berkilau. Efek emas dan perak pada cetak sublimasi dicapai melalui simulasi gradasi warna oker kuning dan abu-abu, bukan kilau reflektif cermin layaknya foil stamping atau benang bordir emas.
Ukuran Lanyard Mempengaruhi Keterbacaan Desain
Dimensi fisik lebar pita membatasi kanvas tata letak grafis. Memaksakan tata letak yang padat pada pita berukuran sempit akan merusak keindahan dan fungsi keterbacaan produk akhir.
Lebar Tali dan Area Cetak
Pilihan lebar pita lanyard industri umumnya terbagi menjadi tiga kategori: 1,5 cm (15 mm), 2 cm (20 mm), dan 2,5 cm (25 mm). Setiap ukuran memiliki batas area cetak efektif yang berbeda:
Lebar 1,5 cm: Menyisakan tinggi efektif teks/logo maksimal 10–11 mm setelah dikurangi batas aman jahitan tepi.
Lebar 2,0 cm: Menyediakan tinggi efektif teks/logo 15–16 mm, merupakan ukuran paling proporsional untuk rasio logo dan nama korporat standar.
Lebar 2,5 cm: Menyediakan tinggi efektif teks/logo hingga 20–21 mm, memberikan keleluasaan visual untuk logo berkarakter lambang bulat tinggi (crest), teks dua baris, atau pola motif latar belakang yang kaya.
Mengetahui lebar pita sejak awal menghindarkan desainer dari distorsi rasio aspek logo (aspect ratio distortion). Menarik logo secara vertikal agar terlihat lebih tinggi di pita sempit merupakan pelanggaran kaidah tata kelola merek yang merusak citra profesional perusahaan.
Ukuran Font Minimum
Batas minimal ukuran huruf fisik pada permukaan pita kain poliester tisu diatur secara ketat oleh hukum resolusi penyerapan serat benang. Garis terkecil pada huruf kapital tidak boleh memiliki ketebalan batang (stroke width) di bawah 0,35 milimeter.
Tinggi huruf kapital absolut pada pita lebar 2 cm direkomendasikan tidak kurang dari 3 milimeter agar tidak hilang saat proses penguapan gas tinta sublimasi berlangsung. Untuk tali ukuran ramping 1,5 cm, gunakan jenis huruf yang memiliki bukaan lebar (open aperture) dan hindari varian huruf berserif tajam (slab/serif font) dengan garis horizontal yang terlampau tipis.
Jarak Antarlogo dan Teks
Ritme visual di sepanjang bentangan tali diatur oleh interval perulangan (repeat pitch). Logo yang diletakkan saling berhimpitan tanpa jeda ruang kosong (negative space) akan menciptakan kesan visual yang padat, murah, dan menyesakkan mata.
Aturan baku tata letak lanyard korporat menyarankan jarak jeda horizontal minimal setara dengan lebar simbol logo itu sendiri sebelum teks nama perusahaan dimulai. Jarak pengulangan antar-modul logo di sepanjang pita tali sebaiknya berkisar antara 10 cm hingga 14 cm. Interval ritmis ini menjamin bahwa ketika lanyard melingkar di dada pengguna, setidaknya terdapat satu hingga dua modul identitas utuh yang jatuh tepat di bidang pandang depan tanpa terlipat kerah baju.
Area Aman dari Tepi Tali
Pita kain bergerak secara kontinu di bawah tekanan rol silinder mesin cetak dan mesin pemotong panas. Pergerakan mikroskopis kain sebesar 0,5 mm hingga 1 mm adalah keniscayaan mekanis yang wajar dalam lini produksi massal tekstil.
Menempatkan teks atau garis tepi logo persis menempel di bibir tepi kain akan memperbesar risiko elemen tersebut terpotong atau tergulung oleh lipatan samping (edge fraying). Seluruh elemen grafis penting wajib dikunci berada di dalam zona aman (safe zone) minimal 2 milimeter hingga 2,5 milimeter dari garis tepi atas dan tepi bawah pita kain.
Pengaturan Produksi Mempengaruhi Konsistensi Hasil
Keahlian operator mesin dan stabilitas parameter fisika di lantai produksi memegang peranan yang setara dengan kualitas berkas digital desain. Mesin pres kalender industri merupakan jantung dari operasi pencetakan sublimasi.
Kondisi Mesin Cetak
Ketepatan mekanis printer digital penyuplai kertas transfer wajib dijaga melalui kalibrasi berkala. Kepala cetak (printhead) yang mengalami penyumbatan mikroskopis pada sebagian lubang noselnya (clogged nozzles) akan menghasilkan cacat garis-garis putih horizontal (banding) pada lembaran kertas transfer.
Kalibrasi tegangan listrik (voltage calibration) dan penyelarasan arah tembakan tinta dwiarah (bi-directional alignment) memastikan setiap tetesan mikro tinta mendarat pada koordinat piksel yang presisi. Mesin cetak industri modern beroperasi di ruang berpendingin udara dengan kontrol kelembapan konstan (suhu 20°C–25°C, kelembapan 45%–60%) untuk mencegah pengeringan dini tinta di ujung nosel sebelum ditembakkan ke kertas.
Pengaturan Temperatur dan Tekanan
Transformasi zat pewarna dari fase padat ke fase gas pada proses sublimasi menuntut kontrol suhu yang presisi di kisaran 200°C hingga 215°C. Fluktuasi suhu sebesar 5°C saja dapat mengubah kedalaman penetrasi warna: suhu yang terlalu rendah mengakibatkan warna tampak pudar dan tidak matang, sedangkan suhu yang terlalu tinggi akan menghanguskan serat poliester dan memicu pergeseran rona warna (yellowing/scorching).
Tekanan mekanis rol silinder pemanas (drum heat press pressure) harus terdistribusi secara homogen dari ujung kiri ke ujung kanan pita. Tekanan pneumatik yang merata (antara 4 hingga 6 bar) memastikan kertas transfer menempel rapat tanpa celah pada pita kain. Celah udara mikroskopis antara kertas dan kain akan menyebabkan gas tinta menguap menyebar ke samping, menghasilkan efek cetakan berbayang kabur (ghosting effect).
Kecepatan Proses Produksi
Waktu kontak termal (dwell time) antara kain poliester dan drum pemanas silinder diatur oleh kecepatan putaran motor mesin kalender. Durasi waktu kontak standar industri berkisar antara 25 hingga 35 detik pada suhu optimal.
Menyetel kecepatan mesin terlalu tinggi demi mengejar kuantitas target harian tanpa mengompensasi suhu pemanas akan menghasilkan transfer warna yang dangkal; gas tinta belum sempat berpenetrasi penuh ke inti serat kain. Sebaliknya, kecepatan putaran yang terlalu lambat akan membuat bahan kain mengalami penyusutan dimensi melebihi batas toleransi serta membuat jalinan serat menjadi kaku dan kasar di kulit leher.
Kondisi Material Saat Dicetak
Karakteristik fisik kain poliester mentah sebelum memasuki mesin pemanas wajib berada dalam kondisi steril. Gulungan pita kain yang terpapar kelembapan udara gudang yang tinggi menyimpan molekul air di sela-sela serat benangnya.
Ketika kain lembap bersentuhan dengan drum pemanas bersuhu 200°C, molekul air seketika meledak menjadi uap air bertekanan tinggi. Semburan uap air mendadak ini akan menolak penetrasi gas tinta sublimasi, meninggalkan cacat bercak-bercak putih halus (steam specks / water spots) pada blok warna solid. Pabrik manufaktur profesional menerapkan prosedur pemanasan awal (pre-baking / pre-drying) pada gulungan kain mentah untuk membuang seluruh kadar air sebelum proses sublimasi dijalankan.
Quality Control Menentukan Produk Akhir
Sistem kendali mutu (Quality Control/QC) merupakan benteng pertahanan terakhir yang menyaring potensi cacat produksi sebelum produk didistribusikan ke tangan pemesan.
Pemeriksaan Sample Awal
Protokol produksi massal mengharamkan pelepasan seluruh gulungan bahan secara serentak tanpa validasi awal. Operator mesin wajib memotong sampel uji coba sepanjang 1 hingga 2 meter pertama yang keluar dari mesin transfer pemanas (first-off inspection).
Sampel awal ini dibawa ke meja inspeksi untuk diperiksa secara komprehensif terhadap dokumen persetujuan kerja (job order). Pemeriksaan mencakup kebenaran ejaan teks, akurasi penempatan logo, kecocokan arah hadap desain, dan stabilitas kerapatan pita. Produksi massal ribuan meter hanya boleh dijalankan setelah lembar inspeksi sampel awal ini ditandatangani oleh supervisor produksi yang bertugas.
Pengecekan Warna dan Detail
Pemeriksaan warna di stasiun kendali mutu wajib dilakukan di bawah kotak lampu standar (light box booth) menggunakan sumber pencahayaan D65 (cahaya siang hari standar internasional / Standard Daylight). Mengevaluasi warna di bawah lampu neon kuning hangat kantor atau lampu pijar akan memicu kesalahan penilaian metamerisme (metamerism), di mana warna tampak cocok di satu ruangan namun bergeser total saat dibawa ke luar ruangan.
Petugas QC menyandingkan fisik lanyard hasil cetak berdampingan dengan lembar sampel acuan (golden proof sample). Pemeriksaan detail garis mikro dilakukan menggunakan kaca pembesar optik (loupe) untuk memastikan tidak ada cacat bayangan ganda (ghosting), cipratan tinta liar (ink spatter), atau ketidaksempurnaan batas kurva grafis.
Pemeriksaan Posisi dan Repetisi Desain
Simetri visual menjadi tolok ukur kerapian lanyard saat dikenakan di tubuh manusia. Pita lanyard yang dicetak bolak-balik dua sisi (double-sided print) menuntut sinkronisasi posisi registrasi yang presisi antara permukaan depan dan permukaan belakang.
Inspeksi posisi memastikan logo pada sisi luar jatuh sejajar secara simetris dengan logo pada sisi dalam, dengan batas toleransi pergeseran registrasi maksimal 1 hingga 2 milimeter. Pemeriksaan juga menyasar keteraturan interval pengulangan desain di sepanjang pita kain agar tidak ada penumpukan logo di area lipatan kait bawah yang dapat tertutup oleh jepitan paku keling atau jahitan silang.
Pemeriksaan Konsistensi Antarunit
Pada pesanan bervolume puluhan ribu unit yang terbagi ke dalam beberapa kelompok giliran kerja (shifts), tim kendali mutu menerapkan metode pengambilan sampel acak (statistical random sampling) mengacu pada standar inspeksi industri (AQL - Acceptable Quality Limit).
Sampel diambil secara berkala dari gulungan awal, gulungan tengah, dan gulungan akhir proses cetak. Seluruh sampel disandingkan di atas meja inspeksi panjang untuk memeriksa keseragaman saturasi warna dan elastisitas pita. Unit-unit yang memperlihatkan deviasi warna melebihi batas toleransi atau mengalami cacat lipatan termal (creasing) akan langsung dikarantina untuk diproduksi ulang.
Proofing Penting Sebelum Produksi Massal
Tahapan pembuktian cetak (proofing) merupakan mekanisme mitigasi risiko finansial dan hukum bagi kedua belah pihak. Mengabaikan tahap ini demi memangkas jadwal pengiriman sering kali berujung pada kerugian besar akibat produk yang tidak dapat digunakan.
Proof Digital untuk Memeriksa Layout
Fase pembuktian pertama diwujudkan dalam bentuk dokumen PDF beresolusi tinggi (digital artwork proof / mock-up). Dokumen ini menyajikan simulasi visual penempatan desain di atas pola fisik lanyard secara proporsional.
Proof digital memuat informasi teknis krusial: skala dimensi dalam milimeter, penempatan garis potong dan garis lipat jahitan, letak lubang stopper pengatur panjang tali, posisi kait logam (lobster claw / swivel hook), serta daftar kode warna acuan (Pantone / CMYK). Tanggung jawab pemesan pada fase ini adalah memeriksa ketepatan susunan hierarki teks, penulisan nama instansi, posisi lambang, dan tata letak secara menyeluruh sebelum memberikan persetujuan tertulis (sign-off approval).
Sample Fisik untuk Memeriksa Hasil Cetak
Meskipun proof digital memberikan gambaran tata letak yang akurat, dokumen PDF di layar monitor tidak akan pernah mampu merefleksikan reaksi fisik penyerapan tinta di atas serat kain poliester nyata. Pemesanan skala korporat (di atas 1.000 unit) sangat disarankan melalui tahapan pembuatan sampel cetak fisik (strike-off sample proof).
Pabrik memproduksi 1 hingga 3 helai lanyard fisik utuh menggunakan mesin, kertas transfer, bahan pita, dan aksesori logam yang sama persis dengan yang akan digunakan pada produksi massal kelak. Memegang fisik sampel cetak memungkinkan tim pengadaan memvalidasi kilau kain, kelembutan jalinan serat di leher, kekuatan jepitan pengait, serta akurasi warna di bawah pencahayaan ruangan kantor nyata.
Approval Warna dan Artwork
Persetujuan bukti cetak (proof approval) merupakan batas pemisah hukum operasional pra-cetak. Dokumen persetujuan formal ditandatangani oleh perwakilan berwenang dari pihak pembeli dan pihak pabrikan manufaktur.
Lembar persetujuan ini menyatakan bahwa pemesan telah memverifikasi seluruh komponen visual dan menerima spesifikasi fisik yang tertera pada sampel. Begitu persetujuan formal diterbitkan, seluruh konfigurasi profil mesin di lantai produksi dikunci secara digital untuk mencegah modifikasi sepihak di tengah jalan.
Menjadikan Sample sebagai Acuan Produksi
Sampel fisik yang telah disetujui bersama ditetapkan statusnya sebagai Master Sample (Golden Sample). Satu helai disimpan oleh pihak pembeli sebagai acuan penerimaan barang di dok bongkar muat (receiving dock), dan satu helai lainnya digantung di stasiun kendali mutu pabrik sebagai standar pembanding visual harian bagi operator mesin cetak dan tim penjahit.
Keberadaan master sample fisik ini meniadakan perdebatan subjektif saat proses serah terima barang akhir berlangsung. Seluruh unit produksi massal yang dikirimkan wajib memenuhi rentang kesesuaian fisik yang identik dengan master sample yang telah disahkan bersama tersebut.
Faktor yang Sering Membuat Hasil Cetak Tidak Sesuai
Evaluasi terhadap kegagalan produksi cinderamata identitas korporat memperlihatkan pola kesalahan berulang yang seharusnya dapat dicegah sejak fase perencanaan awal.
File Desain Berkualitas Rendah
Penyebab nomor satu kegagalan visual adalah penyerahan aset grafis berkualitas rendah oleh pihak pemesan. Mengirimkan logo hasil unduhan media sosial, gambar beresolusi rendah yang diekspor dari aplikasi pesan instan, atau berkas pindaian kartu nama lama akan memaksa desainer pabrik melakukan penjiplakan ulang secara manual (auto-trace / re-draw).
Proses penjiplakan otomatis sering kali mengubah kurva sudut logo, mendistorsi ketebalan garis huruf, dan menghilangkan detail mikro pada lambang resmi instansi. Pihak pembeli wajib berkoordinasi dengan tim kreatif internal atau departemen komunikasi korporat untuk mendapatkan berkas master vektor asli (.AI / .EPS) langsung dari arsip resmi brand guidelines perusahaan.
Warna Tidak Memiliki Referensi yang Jelas
Menyerahkan instruksi warna dengan deskripsi subjektif seperti "warna biru telur asin", "merah menyala", atau "hijau toska gelap" adalah resep pasti menuju kegagalan pencetakan. Persepsi visual manusia terhadap warna bersifat relatif dan dipengaruhi oleh pencahayaan sekitar, usia mata, serta latar belakang psikologis pengamat.
Ketiadaan kode referensi terukur (nomor Pantone Solid Coated atau formula nilai CMYK yang terverifikasi) memaksa operator mesin menerka-nerka warna berdasarkan tampilan monitor komputernya sendiri. Monitor yang belum dikalibrasi menggunakan alat kolorimeter (color calibrator) akan menampilkan profil warna yang melenceng jauh dari standar industri, berujung pada kekecewaan pemesan saat barang fisik tiba di kantor.
Detail Terlalu Kecil
Keinginan memasukkan terlalu banyak pesan komunikasi ke dalam sebidang pita sempit sering kali mengorbankan keterbacaan teknis. Menempatkan logo sponsor berjejer sebanyak sepuluh buah, memasukkan peta alamat cabang lengkap, atau membubuhkan cap stiker sertifikasi ISO yang rumit pada lanyard lebar 1,5 cm akan menghasilkan cetakan yang menggumpal.
Keterbatasan fisik penyerapan molekul zat pewarna pada serat tekstil menuntut prinsip desain minimalis (functional minimalism). Lanyard berfungsi sebagai media pengenal visual cepat (quick visual identification), bukan brosur katalog produk. Saring elemen grafis hanya pada identitas esensial: lambang utama, nama korporat, dan satu baris alamat web atau slogan singkat.
Spesifikasi Produksi Tidak Dikunci
Kekeliruan administratif dalam dokumen Surat Perintah Kerja (SPK) atau lembar pesanan pembelian (Purchase Order) berpotensi meloloskan produk yang tidak sesuai harapan. Ketidakjelasan pencantuman jenis bahan (misalnya hanya menulis "poliester" tanpa menegaskan varian "poliester tisu halus"), pengabaian spesifikasi lebar pita, atau ketiadaan keterangan model pengait logam (hook) membuka celah deviasi material di lantai pabrik.
Pihak pengadaan wajib mengunci seluruh matriks spesifikasi secara tertulis dan terperinci di lembar kontrak: jenis serat kain, lebar pita milimeter, teknik cetak (sublimasi transfer penuh bolak-balik), daftar kode Pantone resmi, model pengait logam antikarat, aksesoris gesper pemutus darurat K3 (safety breakaway buckle), hingga standar kemasan bundel per 50 unit. Dokumentasi teknis yang mengikat dan disiplin menjamin proses produksi massal berjalan mulus, menghasilkan lanyard custom berpresisi tinggi yang membanggakan citra profesional institusi Anda.